










断裂的金刚石线极少是切割失败的根本原因。. 这是整个故障链中的最后一个环节,该故障链可能始于导轨对中不良、电线过度弯曲、磨料堆积、冷却液流通不畅、工件松动,或者在进丝、反向或出丝时出现的瞬态力峰值。 更换丝材并降低进给速度虽可恢复生产,但也可能掩盖真正的故障原因,直到装入下一件昂贵的工件时才暴露出来。.
本指南介绍了一种结构化的诊断方法,用于 金刚石线锯 用于切割碳化硅(SiC)、蓝宝石、氮化铝(AlN)、先进陶瓷、石英、光学玻璃、石墨及其他硬质或脆性材料的用户。本书专为需要区分设备、耗材、材料和工艺等各种原因所导致的故障的工艺工程师、维护团队、实验室经理及设备采购人员而编写。.
安全第一: 在检查前,请先停止机器,按照设备操作规程隔离储存的动能和张力,并确认线材和工件已固定稳妥。切勿将手伸入正在运行的线材路径,也不要试图用手引导正在运行的线材。.
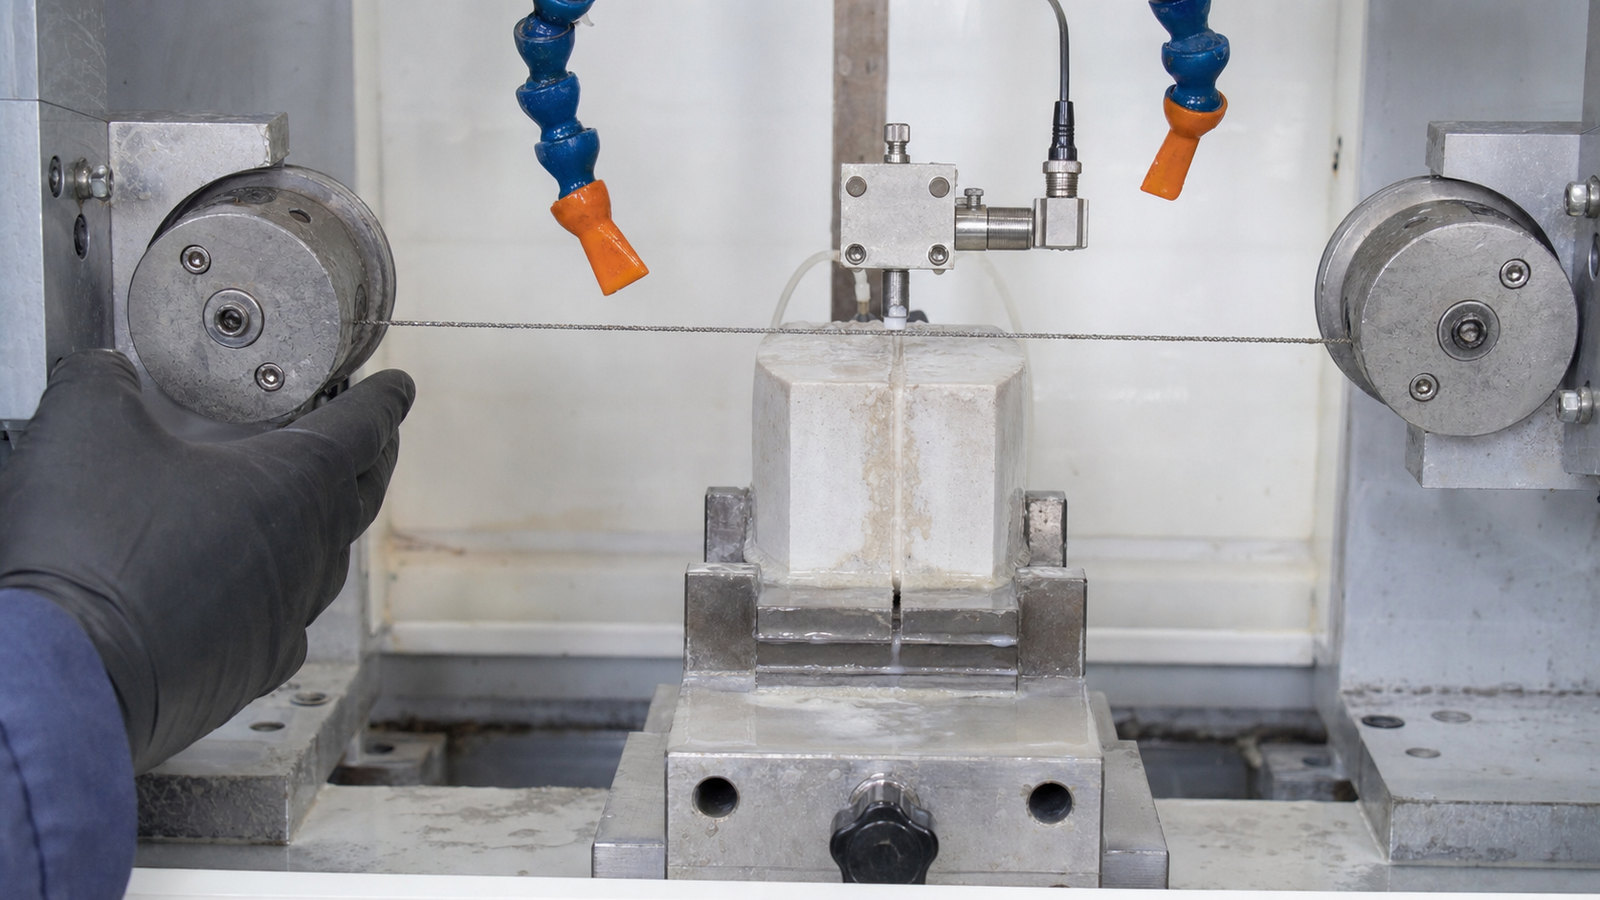
首先应保全证据,而不是更改设置
故障排除后的前十分钟往往蕴含着最有价值的线索。在清洁机器或安装新电线之前,请记录:
- 相对于工件、导向辊、驱动轮以及任何环形接头或连接处的断开位置。.
- 发生断裂时的机床状态:进给、稳定切削、换向、加速、最大接触长度或退刀。.
- 显示的参数包括张力、线速、进给位置、电机负载、报警、切削液流量以及已用切削时间。.
- 如果通过传感器或摄像头进行安全监测,可在断裂前立即观察到钢丝弯曲或明显的挠度。.
- 切口、夹具、切下的工件、切屑以及冷却液喷嘴的状况。.
- 断裂的两端以及远离断裂处的一段导线。.
请将断裂的线材放入贴有标签的袋子中,不要直接丢弃。发生在磨损导线附近的断裂与发生在切割区域的断裂所反映的情况截然不同。在无端环上同一位置反复发生断裂,强烈表明存在局部线材或走线路径问题。若断裂位置随机分布且伴随切削负荷上升,则表明存在工艺能力问题。.
四类失效类型可解释大多数金刚石线断裂现象
1. 拉伸过载和动态力峰值
丝材张力只是拉伸载荷的一部分。在切割过程中,丝材还会受到法向切割力、摩擦力、绕导轮弯曲、加速度以及动态运动的影响。 因此,焊丝弯曲程度是一个有用的参考指标。弯曲角度的增大通常意味着材料去除速度未能跟上进给速度。此时,操作员看到的张力设定值可能仍处于正常范围,但焊丝局部应力和导线轮的负载却在增加。.
典型的诱因包括进给量过大、有效线速度不足、与工件突然接触、接触长度增加、存在硬质夹杂物、方向反转、剧烈加速或冷却液供应中断。 梁及其同事提出的2023年固定磨料线锯切削力模型强调了一个重要观点:在切削过程中,接触弧长会发生变化,因此即使显示的设置值保持不变,也不应预期切削力会保持恒定。.
纠正措施并非自动就是“降低张力”。降低张力可能会加剧弓形变形和运行轨迹的不稳定性。首先应确认:工艺是否要求每个有效磨料去除过多材料,以及张力系统是否能平稳地输出设定值,且无突变。.
2. 导轨、滚轮和跟踪故障
金刚石线会被导向系统反复弯曲。沟槽磨损、污染、轴承阻力、滚轮跳动、缠绕不当、对中不良或弯曲半径不合适,都可能导致应力集中于某一点。结果可能表现为线材强度不足,即使该耗材符合规格要求。.
以保守的速度进行新线材试切(确保线材不接触工件),并在安全位置观察走丝情况。线材应稳定地保持在预定槽内,不得爬上法兰或发生横向摆动。检查导线温度、声音或振动是否随速度变化。在恢复切割试验之前,必须先纠正空载走丝问题。.
对于无端钻石线锯,应检查整个线圈,包括任何制造接头或局部过渡段(如有)。 对于卷筒式或往复式设备,应检查反向区域、绕线质量以及反复受到驱动和导向接触的部位。对于多线锯,应将发生故障的线槽与相邻线槽进行对比,并检查整体张力及冷却液的分布情况。.
3. 磨料磨损、结合剂损伤、载荷作用及芯材疲劳
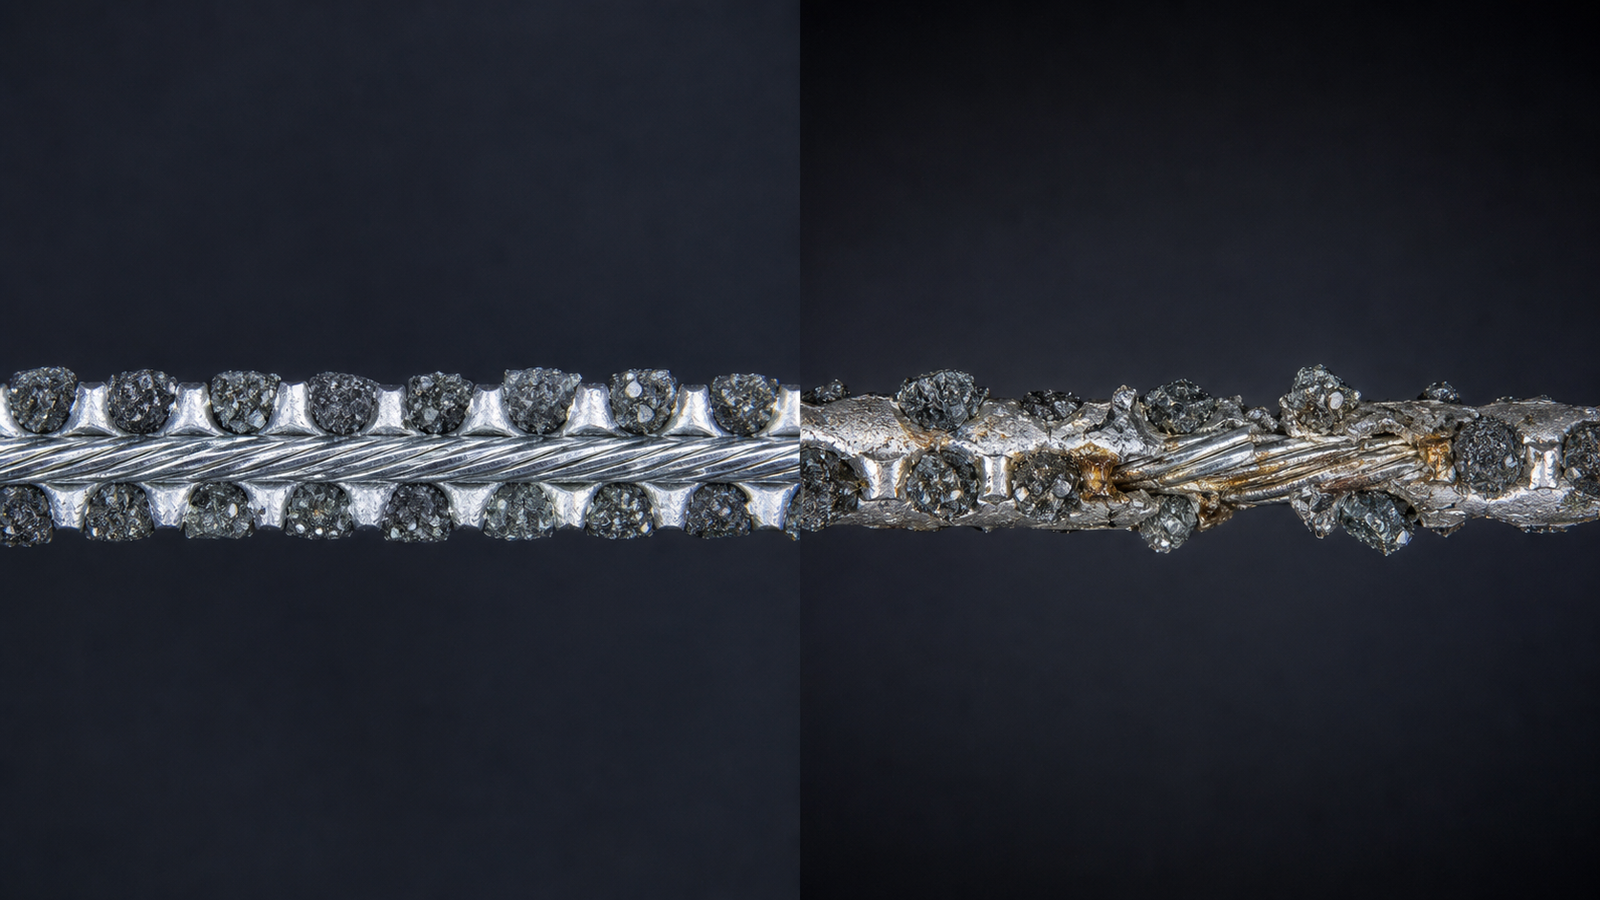
随着金刚石颗粒变平、断裂、脱落或被碎屑覆盖,能够有效切削的磨料数量会减少。此时,更多线材会通过摩擦或犁削方式进行切削,切削力随之增大,发热量也可能增加。虽然肉眼看来线材仍呈现“金刚石涂层”的状态,但其有效的切削颗粒数量已发生显著变化。.
在恒定的放大倍率下检查金刚线。将使用过的部分与同一规格的未使用参考样本进行比较。 检查是否存在局部磨料脱落、抛光平坦面、结合剂涂抹、嵌入的工件碎屑、腐蚀、芯线外露、扭结以及直径变化。最近对金刚石线锯切割技术的一项综述指出,线速、进给量、张力、磨料粒度及分布、结合剂保持率、设备精度以及冷却液是影响表面质量和线材磨损的相互作用因素。.
不要仅凭切削次数来确定线材的使用寿命。刀具寿命取决于接触长度、材料等级、切除体积、进给策略、切削液以及启停或反向循环的次数。应根据合格切削、负载行为、表面加工结果和检测证据设定趋势限值。.
4. 切削液、切缝排屑、夹具和工件的影响
切削液必须到达有效接触面,并将切屑从切口带出。若喷嘴仅能润湿切入面,则在最大深度处可能无法提供足够的流量。切削液堵塞、过滤器堵塞、温度漂移、泡沫或喷嘴方向不当都会增加摩擦并降低切削效率。.
夹具问题可能会导致力突变。工件发生位移、松弛或切口闭合时,可能会夹住焊丝。不均匀的夹紧或粘接线可能会导致脆性材料发生弯曲,并使碎屑落入切口。接近切口出口处,剩余部分可能失去刚度,而分离出的部分可能会移入焊丝路径中。.
清洗前应检查切屑和切削液的分布情况。切口内积满切屑、存在干燥区域、试片移位或出口处出现严重崩边等情况,均属于可作为依据的证据。不应通过立即冲洗机箱来消除这些证据。.
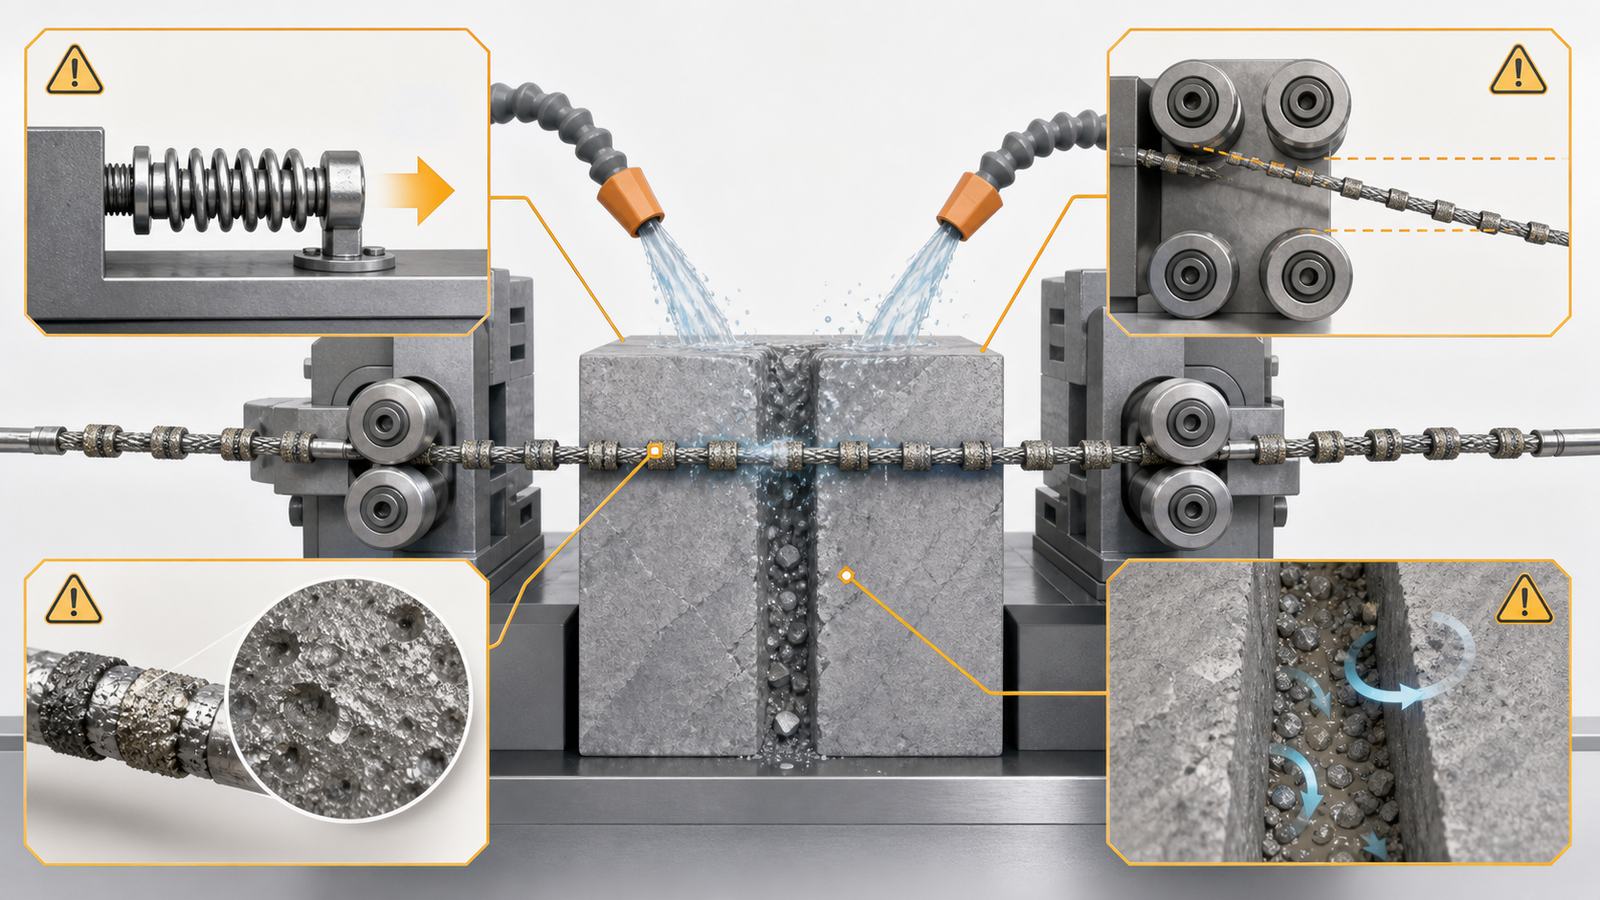
一个六步的根本原因分析工作流程
- 对该事件进行分类。. 确定断裂位置、切割阶段、重复出现模式,以及载荷或拱度是稳定、上升还是突然飙升。.
- 检查故障电线。. 保留两端,并将断裂区域与远离切口处的截面进行比较。记录磨损、载荷、扭结、腐蚀以及局部涂层脱落情况。.
- 对空载机器进行验证。. 在不接触工件的情况下,检查导轨、轴承、滚轮跳动、走线、驱动面、张力校准和加速度。.
- 检查夹具和切削液。. 确认工件固定情况、出料支撑、喷嘴位置、流量、过滤情况、流体状态以及在最大切削深度下的操作空间。.
- 低风险地繁衍后代。. 请使用具有代表性的废料或价值较低的试切片。每次仅更改一个原因类别,并记录完整的切割过程,包括起始点和终点。.
- 通过重复来确认。. 调整后的一次成功切割并不能作为证明。应重复进行足够多次的受控切割,以证明负载、质量和线材状态保持稳定。.
该流程可防止通过调整参数来弥补机械缺陷。此外,它还能防止将实际上源于新材料批次或新线材批次的变更归功于维护工作。.
症状与检测对应决策表
| 证据 | 可能原因类别 | 下一次最佳测试 | 可能的更正 |
|---|---|---|---|
| 断点在某条导向线附近重复出现 | 导向槽、对中、轴承阻力、弯曲应力 | 无负载跟踪与导轨检查 | 调整对中;更换磨损或受污染的导向部件 |
| 随着切削深度的增加,切削载荷和刀尖抬升量逐渐增大 | 进给与速度不匹配、接触弧过长、线材负载过大、排气效果差 | 根据深度调整进给量,并检查已使用的线材和切口 | 恢复切削液供应;调整进给策略;更换无效的电极丝 |
| 在进入时发生错误 | 撞击损伤、无支撑边缘、局部导线损伤 | 观察参与率较低时的低风险入场点 | 采用可控入场策略,并增强边缘支撑 |
| 故障发生在出口附近 | 部件位移、切口闭合、断裂、剩余刚度丧失 | 使用牺牲样品检查夹具和支撑件 | 添加出料支撑;更改末段进料方式;固定分离后的部件 |
| 经过多次合格切割后出现随机故障 | 渐进式磨料磨损、芯部疲劳、污染、批次差异 | 按累计清除体积比较磨损和载荷趋势 | 设定基于状况的替换限值,并改进进货检验 |
| 空载运行时导线发生偏移 | 导线或驱动几何形状、张力不稳定、导线损坏 | 在无工件的情况下以分段速度运行 | 在进行任何工艺测试之前,请先修正导线路径 |
为什么有时减少饲料量会见效,以及为什么仅靠这一点还不够
减小进给量可降低切削量,通常也能减小正向切削力。当必须在试件上安全完成切削时,这是一种有效的控制措施。但这并非对根本原因的结论。.
如果降低进料量能防止断料,那么至少有四种可能的解释:
- 原始进给量超出了可用的磨削能力。.
- 该钢丝已磨损或受力过大,无法再支撑合格的进料。.
- 切削液的供应状况勉强够用,而降低进给量后,产生的切屑量减少到足以掩盖这一问题。.
- 机械跟踪或振动问题只有在超过一定负载时才会变得不稳定。.
使用低送丝测试确定边界位置,然后检查焊丝状态、冷却液、电弧以及空载路径。否则,可能会牺牲产量,却无法提高可靠性。.
提供早期预警的监测信号
一个实用的监测系统无需预测故障发生的精确秒数。它应尽早识别出与已知稳定过程的偏差,以便及时采取受控干预措施。.
- 张力: 趋势值、实际值和瞬态峰值,而不仅仅是设定值。.
- 电机电流或驱动负载: 与切削深度和接触长度进行比较。.
- 钢丝弓或横向位移: 在条件允许的情况下,应使用传感器或安全的视觉检测方法。.
- 冷却液流量、压力和温度: 在输送中断时触发警报,而不仅仅是泵的状态。.
- 按切削阶段划分的循环时间: 较长的稳定切割段可能表明线材效能正在下降。.
- 表面和切口走向: 锯痕加剧、波纹或锯缝的出现可能预示着失效。.
根据同一材料、几何形状、夹具和焊丝规格的经验证基准值设置警告限值。从其他工艺中复制的通用电流或张力报警几乎没有诊断价值。.
有助于降低损坏风险的设备和采购问题
在选择设备时,不应仅考虑最大线速这一指标。还应了解设备如何控制和记录实际张力、处理加速和反向运动、保持导线对准、在接触深度变化时提供切削液,以及在切削结束时保护工件。确认是否便于检查导线,以及是否能获得兼容的线材、滚轮、夹具、过滤器和备件。.
一个 无端金刚石线锯 可以支持线材的单向连续运动和灵活的单次切割作业,但整个回路和导向路径仍需进行检查。A 台式无端循环金刚线锯 这对于有针对性的研发故障排查很有帮助,因为可以经济高效地对试验片和变量进行隔离。A 金刚石多线锯 需要确保各道之间的张力、导丝、冷却液以及丝网的一致性;一种常见的干扰可能会同时影响多个切片。.
Ewirexon 已发布的产品组合包括这些机器型号以及配套的 金刚线、导向辊、切削液、夹具、过滤相关辅助设备及维护备件. 对于反复出现的故障,与供应商进行最有效的沟通应包括:故障线材、机床日志、工件图纸、材料等级、夹具照片、切削液详细信息,以及发生故障时的切削阶段。该公司的 金刚石线切割工艺咨询 以及 服务解决方案 然后可以利用它来评估整个切割系统,而不仅仅是更换耗材。.
结论
金刚线断裂应被视为一种伴有物理证据的系统故障,而非单纯的运气不佳,也不应自动归咎于金刚线本身存在缺陷。 恢复生产的最快且可靠的方法是:记录事件经过、对断线情况进行分类、验证空载时的线缆路径、检查磨损情况和切削液、在风险较低的材料上重现该问题,并通过反复切割来确认整改效果。.
这种方法也有助于优化设备采购。相比仅以速度、加工范围或初始价格为标准选定的机床,配备稳定张力控制、易于操作的导轨、实用监控功能、可控切削液供应以及配套耗材的锯床,在认证和维护方面更为便捷。.
常见问题:金刚石线锯断裂
金刚石线锯断裂的最常见原因是什么?
并非所有机器都存在单一的故障原因。过大的切削负荷、导轨缺陷、线材磨损或损坏、切削液排出不畅以及夹具位移是主要原因类别。断裂位置以及失效前的负荷变化趋势通常有助于缩小调查范围。.
钢丝断裂后是否应降低张力?
并非自动如此。张力过大会降低拉伸余量,但张力过低则可能导致弧度增大和走线不稳定。在更改设定值之前,请先核对校准情况、导轨对齐状态、动态峰值以及切割负载。.
磨损的金刚石线会引起突发故障吗?
是的。磨料压平、磨料脱落、积屑、粘结层损伤、腐蚀或芯线疲劳都可能导致切削力增大或形成局部薄弱区域。应检查整根线材并分析其性能趋势,而非仅依赖切削次数。.
为什么金刚石线会在切割接近尾声时断裂?
剩余工件部分的刚度会降低,分离出的部分可能会发生位移,切口可能会闭合,且出切口时的突破可能导致力值骤升。应测试出切口支撑及受控的末阶段进给策略。.
应向金刚石线锯供应商提供哪些数据?
请提供材料等级、工件图纸、丝材规格和批次、机床参数及运行日志、断丝位置、夹具和切削液的照片、断丝样品、切割阶段、以往的成功记录,以及对切割表面的验收标准。.
技术参考资料
- 克拉克等人,, 固定磨料金刚线加工——第一部分:工艺监控与线张力, 《国际机床与制造杂志》, 2003.
- 梁等人,, 基于接触弧长变化的固定金刚石磨料线锯切削力建模, 微型机器, 2023.
- 塞菲内、陈和蔡,, 对单晶硬脆材料金刚石线锯切工艺的综合综述, 《制造工艺杂志》, 2024.
编者注: 本文的撰写过程采用了人工智能辅助研究和英文编辑。技术陈述已对照引用的工程文献以及Ewirexon已发布的产品和服务信息进行了核对。图示为人工智能生成的概念性视觉图,并非已记录的客户故障照片。请遵循设备制造商的安全和维护规程。.
