










टूटी हुई डायमंड वायर शायद ही कभी असफल कट का मूल कारण होती है।. यह एक श्रृंखला की अंतिम घटना है जो मार्गदर्शन की असंगतता, तार का अत्यधिक झुकाव, घर्षण भार, शीतलक तक खराब पहुँच, ढीले वर्कपीस, या प्रवेश, उलटफेर, या निकास पर क्षणिक बल शिखर से शुरू हो सकती है। तार बदलने और फीड कम करने से उत्पादन फिर से शुरू हो सकता है, लेकिन यह अगली महंगी वर्कपीस लोड होने तक असली दोष को छिपा भी सकता है।.
यह मार्गदर्शिका के लिए एक संरचित निदान विधि प्रस्तुत करती है हीरे की तार वाली आरी उपयोगकर्ता जो SiC, सैफायर, AlN, उन्नत सिरेमिक्स, क्वार्ट्ज, ऑप्टिकल ग्लास, ग्रेफाइट और अन्य कठोर या भंगुर सामग्रियों को काटते हैं। यह प्रक्रिया इंजीनियरों, रखरखाव टीमों, प्रयोगशाला प्रबंधकों और उपकरण खरीदारों के लिए लिखा गया है जिन्हें मशीन, उपभोज्य, सामग्री और प्रक्रिया के कारणों को अलग करने की आवश्यकता होती है।.
सुरक्षा सर्वोपरि है: मशीन को रोकें, उपकरण के निर्देशानुसार संग्रहित गति और तनाव को अलग करें, और निरीक्षण से पहले यह सुनिश्चित करें कि तार और वर्कपीस सुरक्षित हैं। कभी भी चलती हुई तार की मार्ग में हाथ न डालें या चल रहे तार को हाथ से मार्गदर्शन करने का प्रयास न करें।.
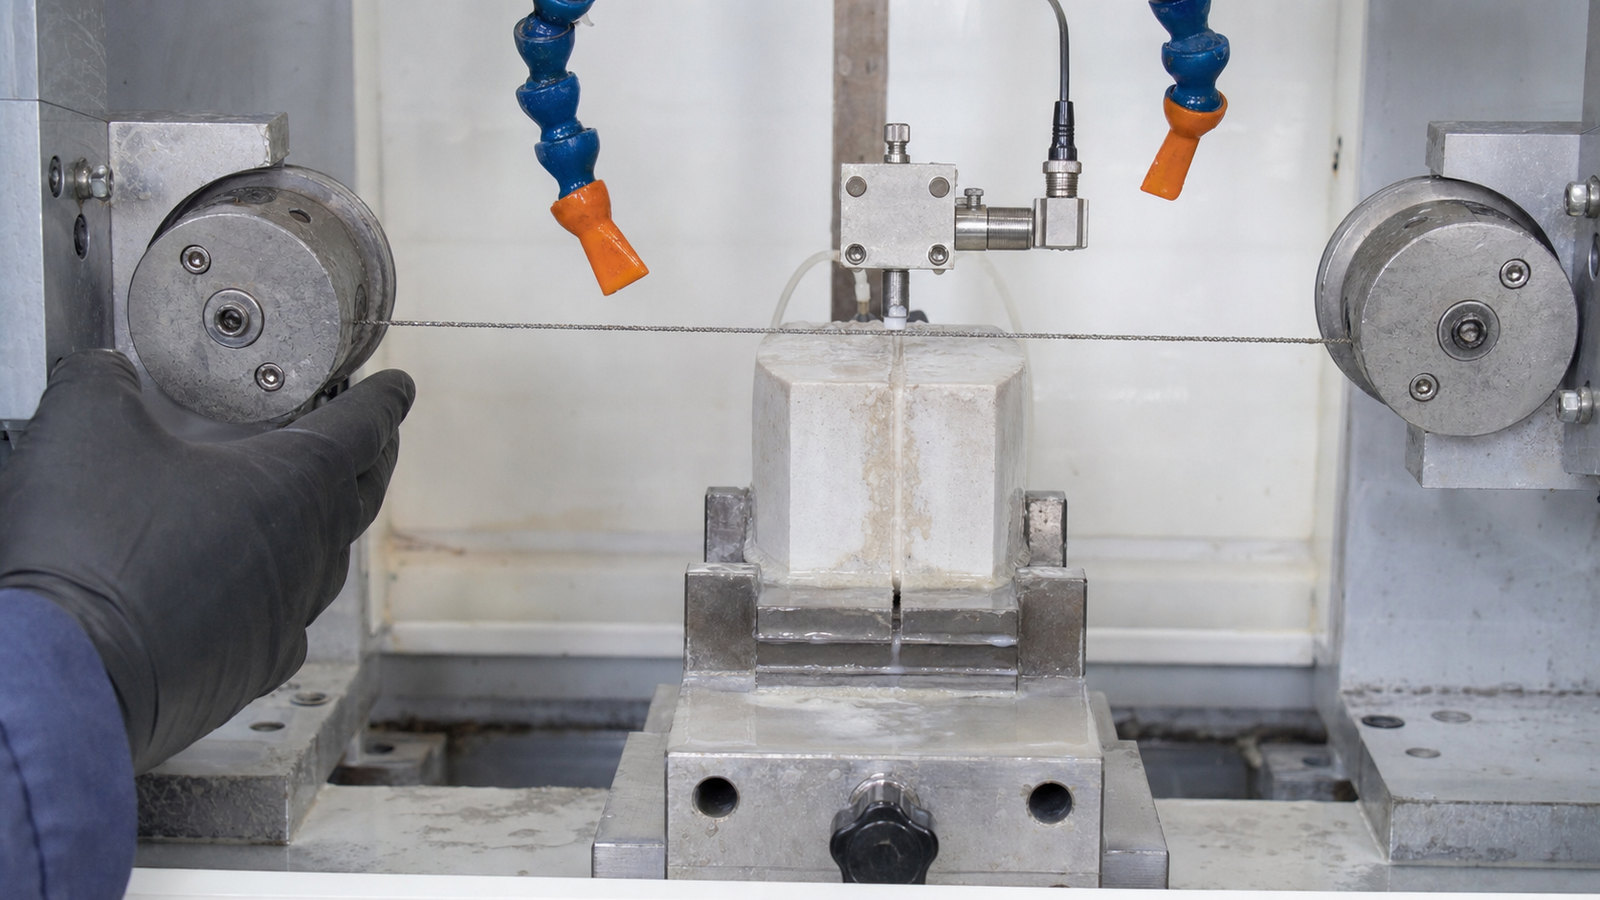
सबूतों को सुरक्षित करना शुरू करें, सेटिंग्स बदलना नहीं।
विराम के बाद के पहले दस मिनट में अक्सर सबसे अच्छे सबूत होते हैं। मशीन की सफाई करने या नई तार लगाने से पहले, रिकॉर्ड करें:
- वर्कपीस, गाइड रोलर्स, ड्राइव व्हील और किसी भी लूप जॉइंट या कनेक्शन के सापेक्ष ब्रेक का स्थान।.
- ब्रेक होने के समय मशीन की स्थिति: प्रवेश, स्थिर कटाई, दिशा परिवर्तन, त्वरण, अधिकतम संपर्क लंबाई, या निकास।.
- प्रदर्शित तनाव, तार की गति, फीड स्थिति, मोटर लोड, अलार्म, कूलेंट प्रवाह, और कटने में लगा समय।.
- यदि सेंसर या कैमरे द्वारा सुरक्षित रूप से निगरानी की जाए, तो विफलता से ठीक पहले तार में धनुषाकार वक्रता या स्पष्ट विचलन।.
- केरफ़, फिक्स्चर, अलग हुए हिस्से, मलबे और कूलेंट नोज़ल की स्थिति।.
- टूटे हुए दोनों सिरे और फ्रैक्चर से दूर तार का एक खंड।.
खराब तार को फेंकने के बजाय लेबल किए गए बैग में रखें। घिसे हुए गाइड के पास टूटना कटिंग क्षेत्र में टूटने से अलग कहानी बताता है। अनंत लूप पर लगभग एक ही स्थान पर बार-बार विफलता स्थानीय तार या तार मार्ग संबंधी समस्या का प्रबल संकेत देती है। बढ़ते कट लोड से जुड़ी यादृच्छिक स्थानों से प्रक्रिया क्षमता समस्या का संकेत मिलता है।.
चार विफलता परिवार हीरे की तार टूटने के अधिकांश मामलों की व्याख्या करते हैं।
1. तन्यता अतिभार और गतिज बल शिखर
तार का तनाव केवल तन्य भार का एक हिस्सा है। कटिंग के दौरान, तार सामान्य कटिंग बल, घर्षण, मार्गदर्शकों के चारों ओर मुड़ने, त्वरण और गतिशील गति पर भी प्रतिक्रिया करता है। इसलिए तार का धनुष एक उपयोगी संकेत है। बढ़ता हुआ धनुष कोण आमतौर पर यह दर्शाता है कि सामग्री हटाने की गति फीडिंग की गति के साथ तालमेल नहीं बिठा पा रही है। ऑपरेटर को अभी भी सही तनाव सेटपॉइंट दिखाई दे सकता है, जबकि स्थानीय तार तनाव और गाइड पर लोडिंग बढ़ रही होती है।.
आम ट्रिगर में अत्यधिक फीड, अपर्याप्त प्रभावी वायर गति, वर्कपीस के साथ अचानक संपर्क, संपर्क की लंबाई में वृद्धि, एक कठोर समावेशन, दिशा में बदलाव, आक्रामक त्वरण, या कूलेंट का नुकसान शामिल हैं। लियांग और सहयोगियों द्वारा विकसित 2023 का फिक्स्ड-एब्रेसिव वायर-सॉ बल मॉडल एक महत्वपूर्ण बिंदु को पुष्ट करता है: कट के दौरान संपर्क चाप की लंबाई बदलती रहती है, इसलिए भले ही प्रदर्शित सेटिंग्स स्थिर रहें, काटने वाले बल के स्थिर रहने की उम्मीद नहीं की जानी चाहिए।.
सुधारात्मक कार्रवाई स्वचालित रूप से “तनाव कम करना” नहीं है। तनाव कम करने से धनुष और ट्रैकिंग अस्थिरता बढ़ सकती है। सबसे पहले यह सत्यापित करें कि क्या प्रक्रिया प्रत्येक सक्रिय घर्षक के लिए अत्यधिक सामग्री हटाने की मांग कर रही है और क्या तनाव प्रणाली बिना उछाल के आदेशित मान प्रदान कर रही है।.
2. मार्ग-पथ, रोलर, और ट्रैकिंग दोष
एक डायमंड तार को मार्गदर्शन प्रणाली द्वारा बार-बार मोड़ा जाता है। खांचे का घिसाव, संदूषण, बेयरिंग खिंचाव, रोलर रनआउट, गलत लपेटन, संरेखण दोष या अनुपयुक्त मोड़ त्रिज्या एक ही स्थान पर तनाव केंद्रित कर सकती है। परिणामस्वरूप, भले ही उपभोज्य विनिर्देशों के भीतर हो, तार कमजोर प्रतीत हो सकता है।.
वर्कपीस से संपर्क के बिना एक नई वायर सुरक्षित गति पर चलाएँ और सुरक्षित स्थान से ट्रैकिंग का अवलोकन करें। वायर को इच्छित खांचे में स्थिर रहना चाहिए, फ्लैंज पर चढ़े बिना या पार्श्व में दोलन किए बिना। जांचें कि क्या मार्गदर्शक का तापमान, ध्वनि या कंपन गति के साथ बदलते हैं। कटिंग परीक्षण फिर से शुरू करने से पहले नो-लोड ट्रैकिंग समस्या को ठीक करना अनिवार्य है।.
एक अंतहीन डायमंड वायर सॉ के लिए, पूरे लूप का निरीक्षण करें, जिसमें कोई भी निर्मित जोड़ या स्थानीय संक्रमण शामिल हो, यदि मौजूद हो। स्पूल-टू-स्पूल या reciprocating उपकरण के लिए, रिवर्सल ज़ोन, वाइंडिंग की गुणवत्ता और ड्राइव व गाइड संपर्क के अधीन बार-बार आने वाले हिस्सों का निरीक्षण करें। मल्टी-वायर आरी के लिए, असफल लेन की तुलना आस-पास की लेनों से करें और सामान्य तनाव व कूलेंट वितरण की जांच करें।.
3. घर्षण क्षरण, बंधन क्षति, लोडिंग, और कोर थकान
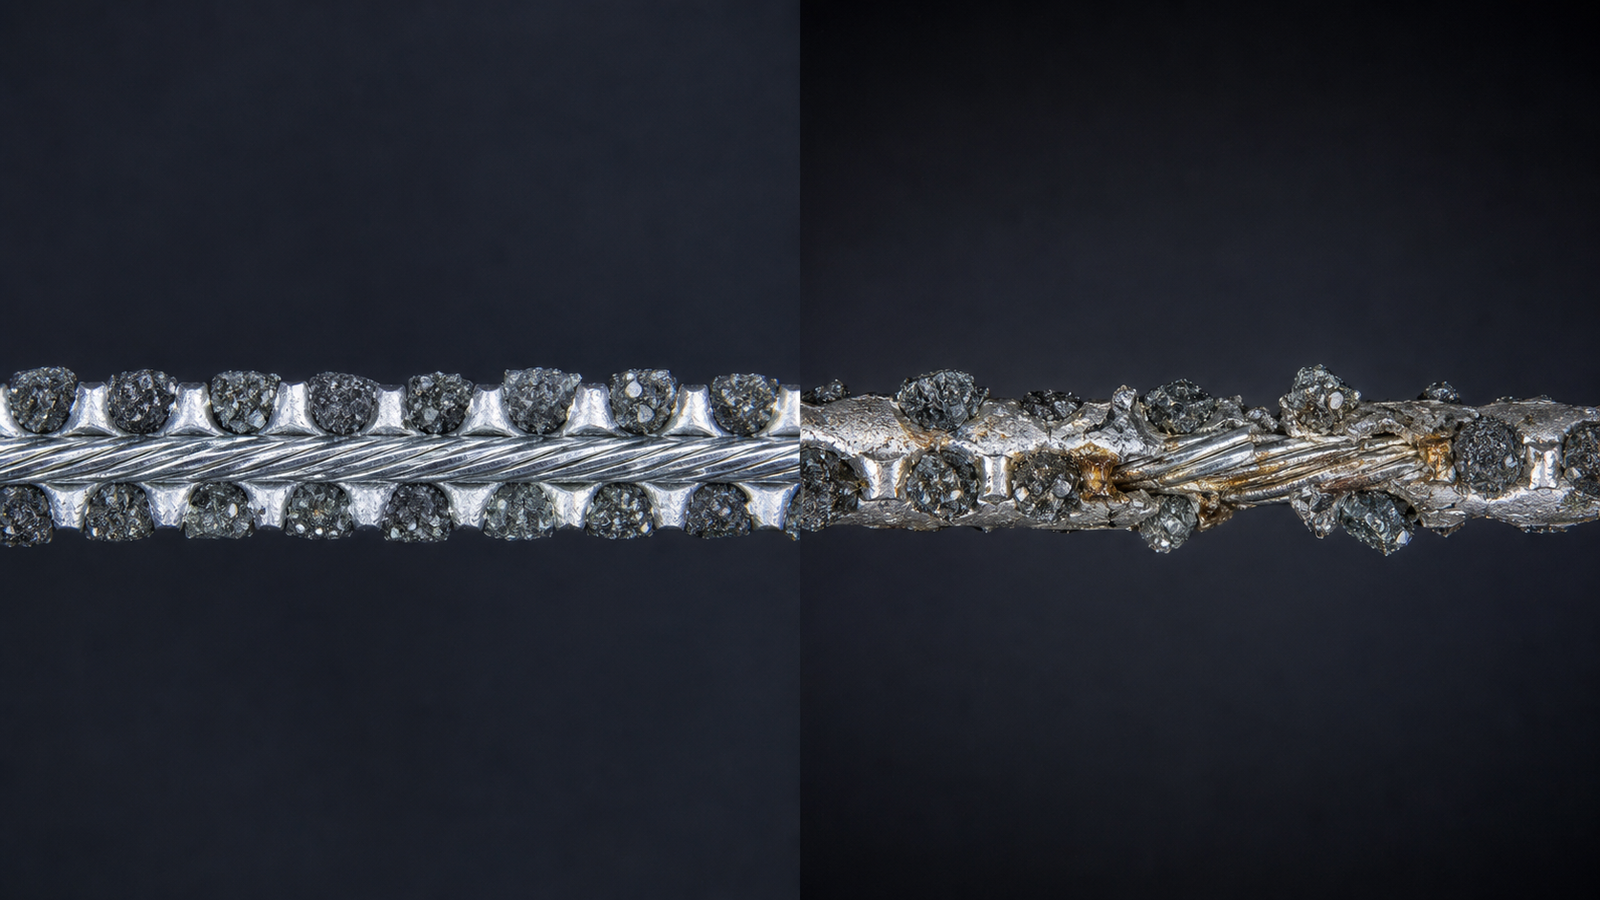
जैसे ही डायमंड कण सपाट हो जाते हैं, फट जाते हैं, बाहर निकल जाते हैं या मलबे से ढक जाते हैं, कम घर्षक प्रभावी रूप से काटते हैं। अधिक तार घर्षण या जुताई करते हैं, काटने की शक्ति बढ़ जाती है और ऊष्मा उत्पादन बढ़ सकता है। नग्न आंखों से तार अभी भी “डायमंड कोटेड” दिख सकता है, जबकि इसकी उपयोगी काटने वाली आबादी में काफी बदलाव आ चुका होता है।.
तार का निरंतर आवर्धन के तहत निरीक्षण करें। एक प्रयुक्त खंड की तुलना उसी विनिर्देश के एक अप्रयुक्त संदर्भ से करें। स्थानीय रूप से कण क्षरण, पॉलिश की गई समतल सतहें, बंधन फैलाव, कार्यखंड के अवशेषों का संलग्न होना, जंग, कोर का उजागर होना, मोड़ और व्यास में परिवर्तन देखें। हीरे की तार आरी का हालिया समीक्षा सतह की गुणवत्ता और तार के घिसाव पर परस्पर क्रियाशील प्रभावों के रूप में तार की गति, फीड, तनाव, घर्षक कणों का आकार और वितरण, बंधन स्थिरता, मशीन की सटीकता और शीतलक को पहचानती है।.
तार के जीवन को केवल कट काउंट से परिभाषित न करें। उपकरण का जीवन संपर्क की लंबाई, सामग्री ग्रेड, हटाई गई मात्रा, फीडिंग रणनीति, कूलेंट और स्टार्ट-स्टॉप या रिवर्सल चक्रों की संख्या पर निर्भर करता है। स्वीकृत कट, लोड व्यवहार, सतह परिणाम और निरीक्षण साक्ष्य के आधार पर ट्रेंड सीमाओं का उपयोग करें।.
4. कूलेंट, कर्फ निकासी, फिक्स्चर और वर्कपीस प्रभाव
कूलेंट को सक्रिय संपर्क तक पहुंचना चाहिए और केरफ़ से मलबे को बाहर ले जाना चाहिए। प्रवेश को गीला करने वाली नोजल अधिकतम गहराई पर पर्याप्त प्रवाह प्रदान नहीं कर सकती। दबावयुक्त द्रव, अवरुद्ध फ़िल्ट्रेशन, तापमान में उतार-चढ़ाव, झाग, या नोजल की गलत दिशा घर्षण बढ़ा सकती है और कटिंग दक्षता को कम कर सकती है।.
फिक्स्चर संबंधी समस्याएं अचानक बल परिवर्तन उत्पन्न कर सकती हैं। एक वर्कपीस जो खिसकता है, ढीला पड़ता है, या केर्फ बंद कर देता है, वह तार को चपेट में ले सकता है। असमान क्लैंपिंग या चिपकने वाले बंधन की रेखाएं भंगुर सामग्री को मोड़ सकती हैं और कट में टुकड़े छोड़ सकती हैं। निकास के पास, शेष खंड कठोरता खो सकता है और अलग हुआ हिस्सा तार के मार्ग में आ सकता है।.
साफ करने से पहले चिप और स्लरी वितरण का निरीक्षण करें। मलबे से भरा केर्फ, सूखा क्षेत्र, विस्थापित कूपन या निकास पर भारी ब्रेकआउट कार्रवाई योग्य साक्ष्य हैं। इन्हें तुरंत आवरण को फ्लश करके मिटाया नहीं जाना चाहिए।.
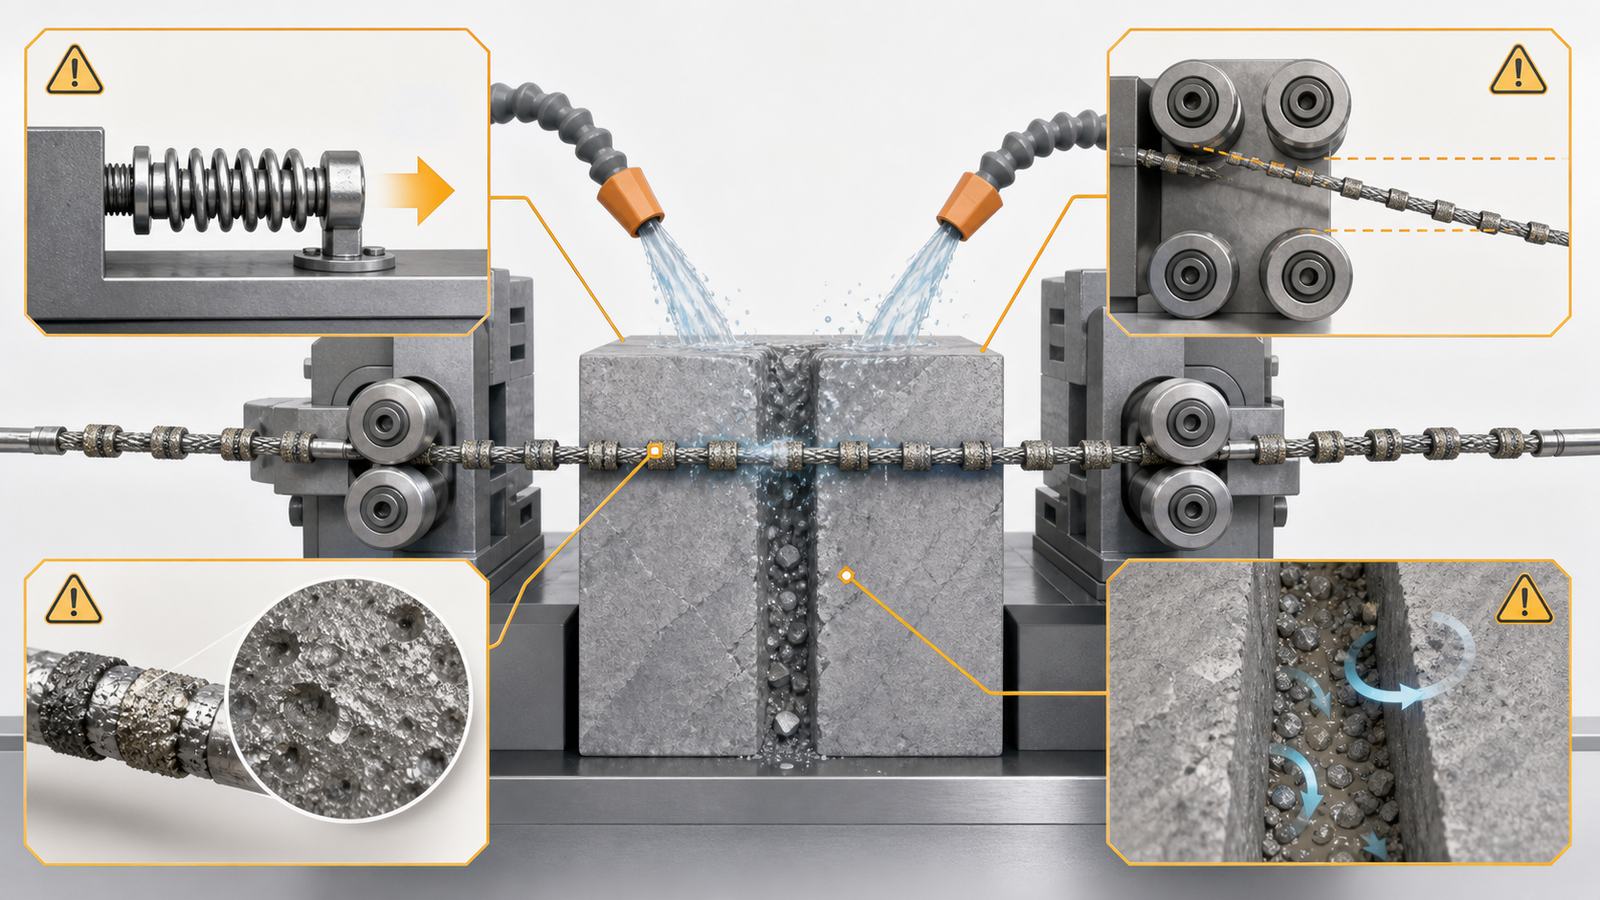
एक छह-चरणीय मूल-कारण कार्यप्रवाह
- घटना का वर्गीकरण करें।. टूटने का स्थान, काटने का चरण, पुनरावृत्ति पैटर्न, और यह निर्धारित करें कि भार या धनुष स्थिर था, बढ़ रहा था, या अचानक उछल रहा था।.
- खराब तार का निरीक्षण करें।. दोनों सिरों को संरक्षित करें और टूटने वाले क्षेत्र की तुलना कट से दूर के हिस्सों से करें। घिसाव, भार, मुड़ाव, संक्षारण और स्थानीय कोटिंग क्षति को दर्ज करें।.
- नो-लोड मशीन की जाँच करें।. गैर-संपर्क तरीके से गाइड नालियाँ, बेयरिंग्स, रोलर रनआउट, ट्रैकिंग, ड्राइव सतहें, तनाव कैलिब्रेशन और त्वरण की जाँच करें।.
- फिक्स्चर और कूलेंट की जांच करें।. कार्यखंड की सुरक्षा, सपोर्ट की निकासी, नोजल की स्थिति, प्रवाह, छानन, द्रव की स्थिति और अधिकतम कट गहराई पर पहुँच की पुष्टि करें।.
- कम जोखिम पर प्रजनन करें।. प्रतिनिधि स्क्रैप या कम मूल्य का कूपन उपयोग करें। एक समय में केवल एक ही कारण परिवार बदलें और प्रवेश एवं निकास सहित पूरे कट का लॉग रखें।.
- दोहराकर पुष्टि करें।. समायोजन के बाद एक ही सफल कट पर्याप्त प्रमाण नहीं है। यह दिखाने के लिए पर्याप्त नियंत्रित कट दोहराएँ कि लोड, गुणवत्ता और तार की स्थिति स्थिर बनी रहती है।.
यह अनुक्रम पैरामीटर ट्यूनिंग को यांत्रिक दोष की भरपाई करने से रोकता है। यह रखरखाव कार्य को उस परिवर्तन का श्रेय लेने से भी रोकता है जो वास्तव में नई सामग्री लॉट या तार बैच से हुआ हो।.
लक्षण-से-परीक्षण निर्णय तालिका
| साक्ष्य | संभावित कारण परिवार | अगला सर्वश्रेष्ठ परीक्षण | संभावित सुधार |
|---|---|---|---|
| एक गाइड के पास दोहराव टूट जाते हैं | मार्गदर्शक खांचा, संरेखण, बेयरिंग खिंचाव, वक्र तनाव | नो-लोड ट्रैकिंग और गाइड निरीक्षण | सही संरेखण; घिसे हुए या दूषित मार्गदर्शक घटकों को बदलें |
| कट की गहराई बढ़ने के साथ लोड और धनुष का उभार धीरे-धीरे बढ़ता है। | फीड-टू-स्पीड असंतुलन, लंबी संपर्क चाप, तार लोडिंग, खराब निकासी | गहराई के विरुद्ध ट्रेंड लोड की जाँच करें और उपयोग की गई तार तथा केर्फ का निरीक्षण करें। | कूलेंट तक पहुंच बहाल करें; फीड रणनीति समायोजित करें; अप्रभावी तार बदलें |
| प्रवेश पर विफलता होती है। | प्रभाव संलग्नता, बिना समर्थन वाला किनारा, स्थानीय रूप से क्षतिग्रस्त तार | घटी हुई संलग्नता दर पर कम-जोखिम वाली प्रविष्टि देखें | नियंत्रित प्रवेश रणनीति का उपयोग करें और किनारे के समर्थन में सुधार करें। |
| निकास के पास विफलता होती है। | आंशिक विस्थापन, केर्फ बंद होना, ब्रेकआउट, शेष कठोरता का ह्रास | एक बलिदान नमूने के साथ फिक्स्चर और समर्थन का निरीक्षण करें। | निकास समर्थन जोड़ें; अंतिम चरण का फीड बदलें; अलग किए गए भाग को सुरक्षित करें |
| कई स्वीकार्य कटौती के बाद यादृच्छिक विफलताएँ | प्रगतिशील घर्षण क्षरण, कोर थकान, संदूषण, बैच भिन्नता | कुल हटाए गए आयतन के आधार पर घिसाव और भार के रुझानों की तुलना करें। | स्थिति-आधारित प्रतिस्थापन सीमाएँ निर्धारित करें और आने वाले निरीक्षण में सुधार करें। |
| बिना लोड के चलने पर तार भटकता है। | मार्गदर्शन या ड्राइव ज्यामिति, तनाव अस्थिरता, क्षतिग्रस्त तार | वर्कपीस के बिना क्रमिक गति पर चलाएँ | किसी भी प्रक्रिया परीक्षण से पहले तार के मार्ग को ठीक करें। |
कभी-कभी फ़ीड को कम करने से काम क्यों चलता है, और यह क्यों पर्याप्त नहीं है
फीड को कम करने से सामग्री हटाने की मांग कम होती है और अक्सर सामान्य बल भी घट जाता है। जब परीक्षण कूपन पर कट को सुरक्षित रूप से पूरा करना होता है, तो यह एक वैध नियंत्रण उपाय है। यह मूल कारण का निष्कर्ष नहीं है।.
यदि कम फीड टूटने को रोकता है, तो कम से कम चार स्पष्टीकरण संभव हैं:
- मूल फीड उपलब्ध घर्षक काटने की क्षमता से अधिक था।.
- तार घिस चुका था या लोड हो चुका था और अब यह योग्य फ़ीड का समर्थन नहीं कर सकता था।.
- कूलेंट तक पहुंच सीमित थी, और निचले फीड ने मलबे के उत्पादन को इतना कम कर दिया कि वह छिप गया।.
- यांत्रिक ट्रैकिंग या कंपन की समस्या केवल एक निश्चित भार से अधिक होने पर ही अस्थिर होती है।.
सीमा का पता लगाने के लिए लोअर-फीड परीक्षण का उपयोग करें, फिर तार की स्थिति, शीतलक, धनुष और नो-लोड पथ का निरीक्षण करें। अन्यथा, विश्वसनीयता में सुधार किए बिना थ्रूपुट बलिदान हो सकता है।.
अग्रिम चेतावनी प्रदान करने वाले संकेतों की निगरानी
एक व्यावहारिक निगरानी प्रणाली को विफलता के सटीक क्षण की भविष्यवाणी करने की आवश्यकता नहीं है। इसे नियंत्रित हस्तक्षेप के लिए पर्याप्त समय रहते ज्ञात स्थिर प्रक्रिया से विचलन की पहचान करनी चाहिए।.
- तनाव: केवल सेटपॉइंट ही नहीं, बल्कि प्रवृत्ति, वास्तविक मान और क्षणिक शिखर भी।.
- मोटर धारा या ड्राइव लोड: कट गहराई और संपर्क लंबाई की तुलना करें।.
- तार धनुष या पार्श्व विस्थापन: उपलब्ध होने पर किसी सेंसर या सुरक्षित दृष्टि विधि का उपयोग करें।.
- कूलेंट प्रवाह, दबाव, और तापमान: केवल पंप की स्थिति पर नहीं, बल्कि डिलीवरी रुकने पर अलार्म।.
- कट चरण के अनुसार चक्र समय: एक लंबा स्थिर-कट खंड घटती तार की प्रभावशीलता का संकेत दे सकता है।.
- सतह और केर्फ प्रवृत्ति: बढ़ते हुए आरी के निशान, लहरदारपन, या कर्फ विफलता से पहले हो सकते हैं।.
एक ही सामग्री, ज्यामिति, फिक्स्चर और तार विनिर्देश के लिए सत्यापित आधाररेखा से चेतावनी सीमाएँ निर्धारित करें। किसी अन्य प्रक्रिया से कॉपी किया गया सार्वभौमिक धारा या तनाव अलार्म निदान के लिए बहुत कम उपयोगी होता है।.
उपकरण और खरीद संबंधी प्रश्न जो टूटने के जोखिम को कम करते हैं
मशीन चयन में केवल अधिकतम तार गति से अधिक पहलुओं का मूल्यांकन करना चाहिए। पूछें कि उपकरण वास्तविक तनाव को कैसे नियंत्रित और रिकॉर्ड करता है, त्वरण और उलटफेर को कैसे संभालता है, मार्गदर्शक संरेखण को कैसे बनाए रखता है, बदलते संपर्क गहराई पर कूलेंट कैसे प्रदान करता है, और कट निकलने पर वर्कपीस की सुरक्षा कैसे करता है। मार्गदर्शक निरीक्षण के लिए पहुंच और संगत तारों, रोलर्स, फिक्स्चर, फिल्टर तथा स्पेयर पार्ट्स की उपलब्धता की पुष्टि करें।.
एक अनंत हीरे की तार वाली आरी निरंतर एक-दिशात्मक तार की गति और लचीले एकल-कट कार्य का समर्थन कर सकता है, लेकिन पूरे लूप और मार्ग पथ की अभी भी निरीक्षण की आवश्यकता है। एक डेस्कटॉप अंतहीन लूप डायमंड वायर आरी नियंत्रित अनुसंधान एवं विकास समस्या निवारण के लिए उपयोगी हो सकता है क्योंकि कूपन और चरों को आर्थिक रूप से पृथक किया जा सकता है। एक हीरा बहु-तार आरी लेन-दर-लेन तनाव, गाइड, कूलेंट और वायर-वेब की एकरूपता की आवश्यकता होती है; एक सामान्य व्यवधान एक साथ कई स्लाइस को प्रभावित कर सकता है।.
Ewirexon के प्रकाशित पोर्टफोलियो में ये मशीन प्रारूप और उनके मेल शामिल हैं। हीरे का तार, मार्गदर्शक रोलर, काटने वाला द्रव, फिक्स्चर, छानन-संबंधी सहायक उपकरण, और रखरखाव के पुर्जे. एक आवर्ती विफलता के लिए, सबसे उत्पादक आपूर्तिकर्ता वार्ता में विफल तार, मशीन लॉग, वर्कपीस ड्राइंग, सामग्री ग्रेड, फिक्स्चर की फोटो, कूलेंट विवरण और कट के उस चरण का समावेश होता है जहाँ विफलता हुई। कंपनी की हीरे की तार कटाई प्रक्रिया परामर्श और सेवा समाधान तब केवल घिसा-पिटा पुर्जा बदलने के बजाय पूरे कटिंग सिस्टम का मूल्यांकन करने के लिए इस्तेमाल किया जा सकता है।.
निष्कर्ष
हीरे की तार टूटने को भौतिक साक्ष्यों के साथ एक प्रणाली विफलता के रूप में माना जाना चाहिए, न कि बदकिस्मती के रूप में और न ही स्वचालित रूप से दोषपूर्ण तार के रूप में। उत्पादन में सबसे तेज़ और विश्वसनीय वापसी का मार्ग है घटना को संरक्षित करना, टूटने का वर्गीकरण करना, बिना लोड वाले तार मार्ग की पुष्टि करना, घिसाव और शीतलक का निरीक्षण करना, कम जोखिम वाली सामग्री पर समस्या को पुन: उत्पन्न करना, और बार-बार कट करके सुधार की पुष्टि करना।.
यह विधि उपकरण खरीद को भी बेहतर बनाती है। स्थिर तनाव नियंत्रण, सुलभ मार्गदर्शक, उपयोगी निगरानी, नियंत्रित कूलेंट वितरण और मेल खाने वाले उपभोग्य भागों वाली आरी को केवल गति, कार्य क्षेत्र या प्रारंभिक कीमत के आधार पर चुनी गई मशीन की तुलना में प्रमाणित करना और रखरखाव करना आसान होता है।.
अक्सर पूछे जाने वाले प्रश्न: डायमंड वायर आरी का टूटना
डायमंड वायर सॉ टूटने का सबसे आम कारण क्या है?
सभी मशीनों में कोई एकल कारण नहीं होता। अत्यधिक कटिंग लोड, मार्ग-पथ दोष, तार का घिसाव या क्षति, खराब कूलेंट निकासी, और फिक्स्चर की हलचल मुख्य कारण समूह हैं। टूटने का स्थान और विफलता से पहले का लोड रुझान आमतौर पर जांच को सीमित कर देते हैं।.
क्या टूटने के बाद तार का तनाव कम किया जाना चाहिए?
स्वचालित रूप से नहीं। अत्यधिक तनाव खिंचाव की सीमा को कम करता है, लेकिन बहुत कम तनाव धनुष और ट्रैकिंग अस्थिरता को बढ़ा सकता है। सेटपॉइंट बदलने से पहले कैलिब्रेशन, गाइड संरेखण, गतिशील शिखर और कटिंग लोड की जांच करें।.
क्या घिसी हुई हीरे की तार अचानक विफलता का कारण बन सकती है?
हाँ। घर्षण समतलीकरण, गिट खिंचाव, लोडिंग, बंधन क्षति, संक्षारण या कोर थकान काटने की शक्ति बढ़ा सकते हैं या स्थानीय रूप से कमजोर खंड उत्पन्न कर सकते हैं। केवल कट काउंट पर निर्भर रहने के बजाय पूरी वायर और प्रदर्शन के रुझान की जांच करें।.
कट के अंत के पास ही हीरे की तार क्यों टूट जाती है?
शेष वर्कपीस खंड कम कठोर हो जाता है, अलग किया गया भाग हिल सकता है, केर्फ बंद हो सकता है, और निकास ब्रेकआउट से बल में अचानक उछाल आ सकता है। निकास समर्थन और एक नियंत्रित अंतिम-चरण फीड रणनीति का परीक्षण किया जाना चाहिए।.
डायमंड वायर सॉ आपूर्तिकर्ता को कौन सा डेटा भेजा जाना चाहिए?
सामग्री का ग्रेड, वर्कपीस का ड्रॉइंग, तार की विशिष्टता और बैच, मशीन सेटिंग्स और लॉग, टूटने का स्थान, फिक्स्चर और कूलेंट की तस्वीरें, असफल तार के नमूने, कट चरण, पूर्व सफल इतिहास, और कट सतह के लिए स्वीकृति मानदंड भेजें।.
तकनीकी संदर्भ
- क्लार्क एवं अन्य, स्थिर घर्षक हीरे की तार मशीनिंग – भाग I: प्रक्रिया निगरानी और तार तनाव बल, अंतर्राष्ट्रीय मशीन टूल्स और निर्माण जर्नल, 2003.
- लियांग एवं अन्य, संपर्क चाप की लंबाई में परिवर्तनों के आधार पर निश्चित-हीरे वाले घर्षक तार-आरी काटने की शक्ति का मॉडलिंग, सूक्ष्म यंत्र, 2023.
- सेफेने, चेन, और साई, एकल-क्रिस्टल कठोर और भंगुर पदार्थों के लिए हीरे की तार-काटन प्रक्रिया की एक व्यापक समीक्षा, निर्माण प्रक्रियाओं का जर्नल, 2024.
संपादकीय टिप्पणी: यह लेख एआई-सहायक अनुसंधान और अंग्रेजी संपादन के साथ विकसित किया गया था। तकनीकी बयानों की जाँच उद्धृत इंजीनियरिंग साहित्य और Ewirexon की प्रकाशित उत्पाद एवं सेवा जानकारी के आधार पर की गई थी। चित्रण एआई-जनित अवधारणात्मक दृश्य हैं, दस्तावेज़ित ग्राहक विफलता की तस्वीरें नहीं। मशीन निर्माता की सुरक्षा और रखरखाव प्रक्रियाओं का पालन करें।.
