










NdFeB kalıcı mıknatıslar, elektrikli çekiş motorlarının, endüstriyel servoların, rüzgâr türbinlerinin, robotik sistemlerin, tıbbi ekipmanların ve veri merkezi donanımlarının çalışmasını sağlar. IEA’nın 2026 analizine göre, mıknatıslarda kullanılan nadir toprak elementlerine olan talep 2015’ten bu yana iki katına çıkmış olup, mevcut politika koşulları altında 2030 yılına kadar bir üçte bir daha artması beklenmektedir. Bu nedenle, malzeme kullanımı ve güvenilir son işlem, sadece işleme detayları değil, tedarik açısından da önemli hususlardır.
Sinterlenmiş neodim-demir-bor genellikle sinterleme ve ısıl işlemden sonra, ancak kaplama ve manyetizasyon işlemlerinden önce kesilir. Mikroyapısı kırılgandır: Bir dilim, nominal kalınlığa sahip olsa da dalgalanmalar, çukurlar, kırık köşeler veya taşlama ve kaplama riskini artıran hasarlar içerebilir.
A elmas tel testere Dar bir alet üzerinde çok sayıda sabit elmas tanesi kullanır. Düşük kesme genişliği ve kontrollü kuvveti destekleyebilir; ancak ilerleme, hız, gerilim, kılavuz dinamiği, soğutma sıvısı, sabitleme ve tel aşınması, kabul edilebilir segmentler üretip üretmeyeceğini ya da maliyeti taşlamaya kaydırıp kaydırmayacağını belirler.
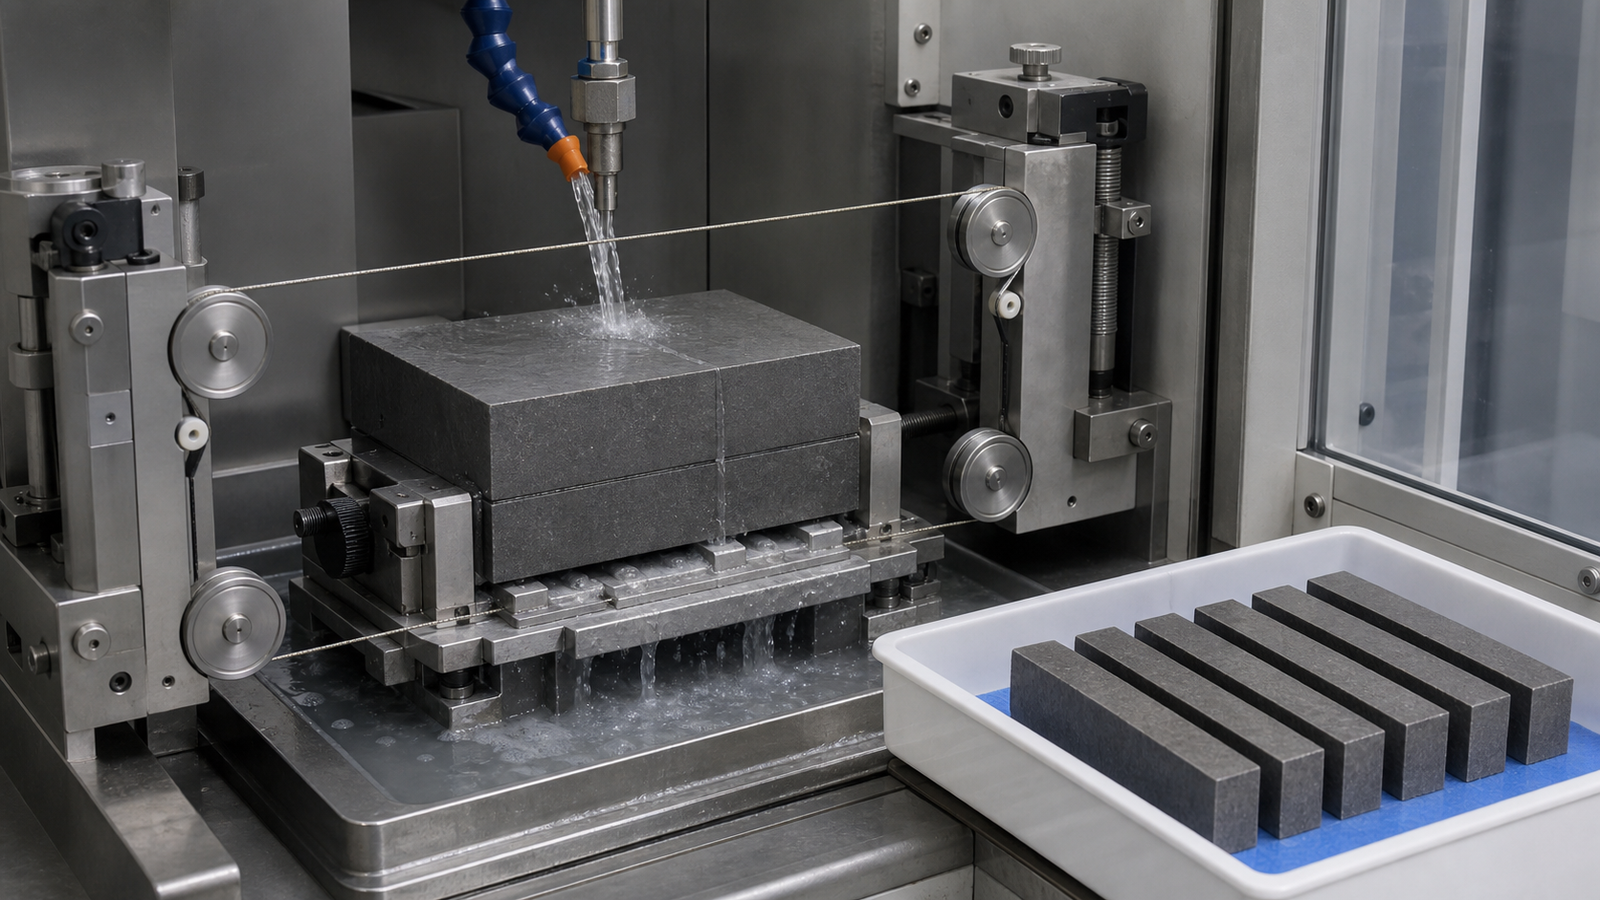
NdFeB mıknatıs kesimini doğru işlem sırasına yerleştirin
Tipik bir üretim süreci, toz hazırlama, hizalama ve presleme, sinterleme, ısıl işlem, mekanik işleme, temizleme, yüzey koruma, manyetizasyon ve kontrol aşamalarını içerir. Kesin sıralamalar değişiklik gösterebilir. Kesim işlemi öncesinde, iş parçasının manyetize edilmiş, kaplanmış veya yapıştırılmış olup olmadığını belirleyin.
Tasarım izin verdiği sürece, son manyetizasyon işleminden önce kesim yapın. Manyetize edilmiş bir iş parçası, kalıntıları, aletleri ve makine bileşenlerini çeker; bu da temizlik, güvenlik ve sabitleme işlemlerini zorlaştırır. Kaplaması tamamlanmış bir parçanın kesilmesi, yeniden korunması gerekebilecek bir kenarı da ortaya çıkarır. Her iki durumu da süreç gözden geçirme aşamasında belirtin.
Motor parçaları, ince levhalar ve Ar-Ge numuneleri, farklı temas uzunlukları ve destek koşulları yaratır. Kalite, tane yönelimi, alaşım katkıları, yoğunluk ve önceki taşlama işlemleri de kırılmayı etkiler. Üzerinde sadece “NdFeB” yazan bir çizim yetersizdir.
Sinterlenmiş NdFeB’nin neden tutarlı bir şekilde kesilmesi zor?
Sinterlenmiş NdFeB, sert manyetik Nd içerir2Fe14B taneleri ve nadir toprak elementleri bakımından zengin sınır fazları. Aşındırıcı etki altında, malzeme kaldırma süreci sürtünme, kazma, küçük ölçekli kırılma, tane gevşemesi ve kopma arasında değişir. Bu nedenle, düzgün bir gri yüzey, farklı pürüzlülük, dalgalılık, çukurlar ve yüzey altı durumlarını gizleyebilir.
Süreç aralığını daraltan üç özellik vardır:
- Kırılgan kırık: Aşırı agresif aşındırıcı penetrasyonu veya desteklenmemiş kenarlar, tanelerin kopmasına neden olarak kontrollü bir talaş yerine çukurlar, mikro çatlaklar ve köşe kırılmalarına yol açabilir.
- Çevresel etkenlere karşı düşük direnç: Korumasız NdFeB oksitlenebilir veya korozyona uğrayabilir. Soğutma sıvısının kimyasal bileşimi, maruz kalma süresi, temizlik, kurutma ve geçici depolama, işleme sürecinin bir parçası olmalıdır.
- Yüksek malzeme değeri: Aşırı kesim genişliği, reddedilen parçalar ve ek taşlama işlemleri, enerji yoğun ön işleme aşamalarından geçmiş olan nadir toprak elementleri içeren hammaddeyi tüketmektedir.
Küçük bir N35 numunesinde denenmiş bir reçete, daha geniş bir temas alanına, başka bir kaliteye veya çok telli bir ağa doğrudan aktarılamaz.
Pürüzlülük ve dalgalanma farklı sorunlardır
Pürüzlülük, kısa dalga boylu dokuyu tanımlar; dalgalılık ise daha uzun dalga boylarındaki değişkenliği ifade eder. Bir yüzey, kabul edilebilir bir Ra değerine sahip olsa da, tepe-vadi dalgalılığı büyük olduğu için yine de önemli ölçüde taşlama gerektirebilir. Her ikisini de “yüzey kalitesi” olarak adlandırmak, bu mekanizmayı gizler.
Hakemli bir NdFeB araştırmasında, test sisteminde periyodik dalgalanmanın ana nedeninin telin yanal sallanması olduğu ve tepe-dip dalgalanmasının normal kesme kuvveti ile arttığı tespit edilmiştir. Düzenli dalgalanmalar ortaya çıktığında, sadece zımpara tanecik boyutunu veya parlatma payını değiştirmeden önce kuvveti ve yanal hareketi inceleyin.
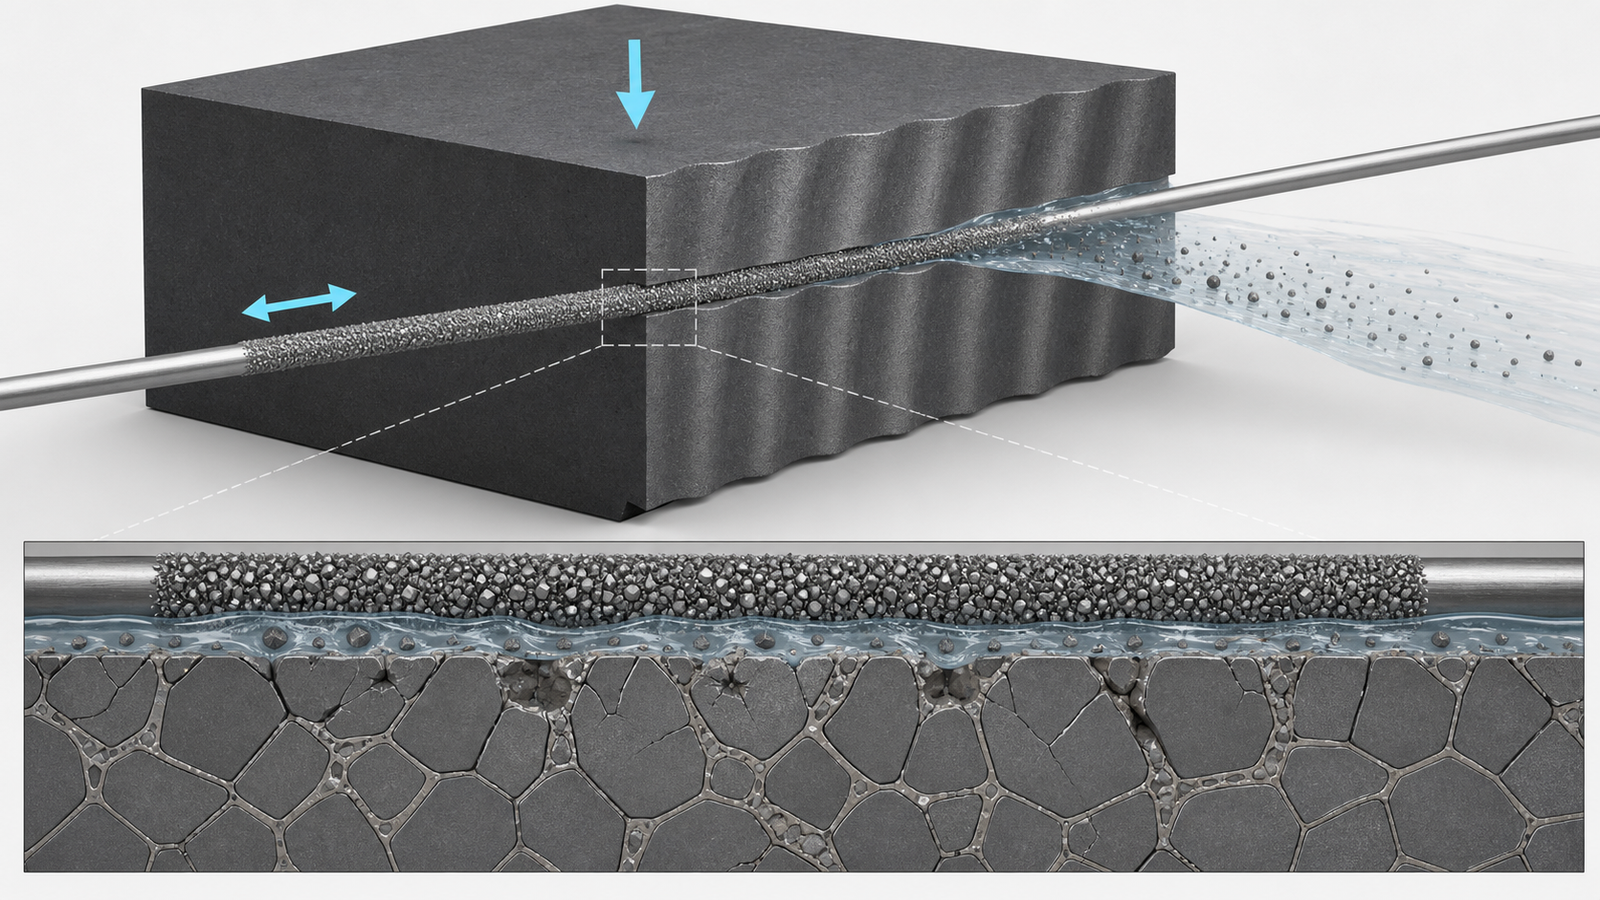
NdFeB kesiminde sık görülen kusurlar ve bunların maliyeti
| Gözlemlenen kusur | Muhtemel süreçle ilgili sorular | Üretim sonucu |
|---|---|---|
| Dönemsel dalgalanmalar veya testere izleri | Normal kuvvet yüksek mi? Periyot, tahrik yön değişimi, kılavuz dönüşü veya başka bir makine frekansı ile uyumlu mu? Telin yanal hareketi gözle görülüyor mu? | Daha fazla taşlama malzemesi, kalınlık kaybı, daha uzun döngü süresi veya reddedilen ince parçalar |
| Kenar ufalanması | Giriş noktası sabit mi? Çıkış bağları destekleniyor mu? Sabitleme elemanı bükülmeye neden oluyor mu? | Kullanılabilir alanın azalması, kaplama zorluğu, çatlak oluşumu, ayırma işçiliği |
| Büyük çukurlar veya tahıl kopmaları | Aşındırıcı temas çok agresif mi? Telin aşınma durumu kötü mü? Yüzeyi yeniden kesen kalıntılar mı var? | Kesim yüzeyinin bütünlüğünün yetersiz olması ve son işlem sırasında daha fazla malzeme kaldırılması |
| Kalınlık değişimi veya koniklik | Temas uzunluğu değiştikçe tel eğiliyor mu? Kılavuzlar hizalı mı? Parça desteği simetrik mi? | Daha düşük boyutlu verim ve düzensiz taşlama payı |
| Aşırı kesme genişliği | Etkili tel zarfı, yanal titreşim, eksantriklik ve kum çıkıntısını içerir mi? Kesim sapıyor mu? | Blok başına daha az segment ve kabul edilen parça başına daha yüksek malzeme maliyeti |
| Tel kopması | İlerleme kuvveti artıyor mu? Kılavuzlar hasarlı mı yoksa yarıçaplar çok mu küçük? Kesik boşluğuna kalıntılar birikiyor mu? Gerilim, yeterli yorulma payı bırakıyor mu? | Çalışmama süresi, hasarlı iş parçası, yeniden diş açma ve olası parti kaybı |
| Kesim sonrası lekelenme veya korozyon | Sıvı uyumlu ve inhibitörlü mü? Durulama, kurutma ve depolama süreleri kontrol altında mı? | Kaplama yapışması riski, estetik açıdan reddedilme veya manyetik performansla ilgili endişe |
Zayıf bir süreç oluşturmadan kesme kuvvetini nasıl azaltabiliriz?
Besleme hızı ile tel hızı arasında denge sağlayın
Besleme, talaş kaldırma talebini artırır; aşındırma kapasitesi buna ayak uyduramazsa, kuvvet, eğilme ve kırılgan kırılma artar. Tel hızının artırılması, iş yükünü dağıtabilir ve talaş taşınmasını iyileştirebilir, ancak aynı zamanda dinamikleri, soğutma sıvısının davranışını ve aşınmayı da değiştirir. Oranı ve kuvvet eğilimini optimize edin.
Başlangıçta, makul bir besleme hızı kullanın, telin durumunu kaydedin ve yeterli miktarda soğutma sıvısı sağlayın. Temas uzunluğu arttıkça yükü, gözle görülür eğriliği, kesme süresini ve yüzey sonuçlarını kaydedin. Kuvvetin ani bir şekilde artması durumunda, otomatik olarak motor gücünü artırmak yerine, talaş ve tel kontrolü yapılmalıdır.
Yolu kontrol etmek için gerginliği kullanın, aşırı ilerlemeyi gizlemek için değil
Gerginliğin artırılması sapmayı azaltabilir, ancak çekme ve yorulma payını tüketir; kesme kuvvetini ortadan kaldırmak yerine telin tepkisini değiştirir. Gerginliği ayarlayın, kılavuzları ve yatakları inceleyin ve yüksüz durumdaki izlemeyi kontrol edin.
Sabitleme aparatının sertliğini ve nihai bağın durumunu kontrol edin
Kesik yerinin yakınındaki bloğu, şekil bozulmasına yol açmadan destekleyin. Yapıştırıcı bağ hattını, kürlenmeyi, uyumluluğu ve ayrılmayı kontrol edin. Nihai bağın telin içine dönmemesi için her iki taraftaki ince bölümleri destekleyin. Giriş ve çıkış noktalarını ayrı ayrı inceleyin.
Etkin kesme yarığına uyumlu soğutma sıvısı verin
Islak kesim, soğutmayı ve talaşın uzaklaştırılmasını iyileştirir; ancak korumasız NdFeB için sıradan su otomatik olarak uygun değildir. Malzeme sınıfı, makine, kaplama yöntemi ve çevre kurallarıyla uyumlu bir sıvı ve korozyon önleme paketi seçin. Konsantrasyon, sıcaklık, filtreleme, durulama, kurutma ve korumalı depolama süresini kontrol edin.
Meme, en derin aktif temas noktasına ulaşmalıdır; kalıntılarla dolu bir kesik yüzeyine sahip ıslak bir dış yüzey, etkili bir soğutma sağlamaz. İş parçası manyetize edilmemiş olsa bile, ince alaşım kalıntılarını tesis prosedürlerine uygun şekilde bertaraf edin.
Tel aşınması, yalnızca bir sarf malzemesi maliyeti değil, aynı zamanda bir proses değişkenidir
2024 yılında yapılan bir araştırmada, tel aşınmasının kararlı aşamasında erken aşamaya kıyasla daha iyi NdFeB yüzeyleri elde edildiği, buna karşın geç aşamada ise tanelerin düzleştiği veya kaybolduğu tespit edildi. Test edilen aralıklar dahilinde, daha düşük ilerleme hızı, daha yüksek tel hızı ve daha küçük iş parçası boyutu, pürüzlülüğü ve dalgalılığı iyileştirdi.
Kümülatif kesme alanı veya başka bir onaylanmış aşınma göstergesi temelinde kabul kriterlerini belirleyin. Yeni tel, sabit ömür ve ömür sonu davranışlarını da dikkate alın. Kuvvet, dalgalanma, hasar ve kopma riskine dayalı bir değiştirme kriteri, “maksimum ömür” pazarlama stratejisinden daha faydalıdır.
Ölçülebilir sonuçlara dayalı bir NdFeB kesme denemesi tasarlayın
Kalite sınıfını, tedarikçi partisini, mevcut yoğunluk veya mikroyapı verilerini, yönelimini, blok boyutunu, yüzeyi, kaplamayı ve manyetizasyon durumunu sabitleyin. Ardından son işlem ve kabul sınırlarını belirleyin.
- Makineyi mekanik açıdan kontrol edin. Kasnakların durumunu, hizalamasını, eksantrikliğini, gerginlik ayarını, soğutma sıvısı beslemesini, sabitleme tertibatının sağlamlığını ve yüksüz titreşimi kontrol edin.
- Belgelenmiş bir başlangıç noktası belirleyin. Temsili bir malzeme kullanın ve tel partisini, tel ömrünü, beslemeyi, hızı, gerilimi, soğutma sıvısının durumunu, kesme süresini, yük eğilimini ve operatörün gözlemlerini kaydedin.
- Farklı uzunluk ölçeklerini ayrı ayrı ölçün. Kararlaştırılmış yöntemler kullanılarak pürüzlülük, filtrelenmiş dalgalanma veya profil PV değeri, kalınlık değişimi, koniklik, kesik genişliği, talaş boyutu ve çukur yoğunluğunu raporlayın.
- Her seferinde yalnızca bir parametre grubunu değiştirin. Öncelikle besleme-hız dengesini, ardından gerginlik aralığını, tel özelliklerini, desteği veya soğutma sıvısını inceleyin. Kararlı bir aralık belirlendikten sonra tasarlanmış bir deney uygulayın.
- Tel uzunluğu ve malzeme konumu boyunca bu işlemi tekrarlayın. Taze bir tel ile elde edilen başarılı bir merkez kuponu, süreç yetkinliğini kanıtlamaz.
- Kesim sonrası işlemleri de dahil edin. Kesimin kabul edilebilir olduğunu beyan etmeden önce, planlanan durulama, kurutma, depolama, taşlama ve kaplama işlemlerini sırayla uygulayın.
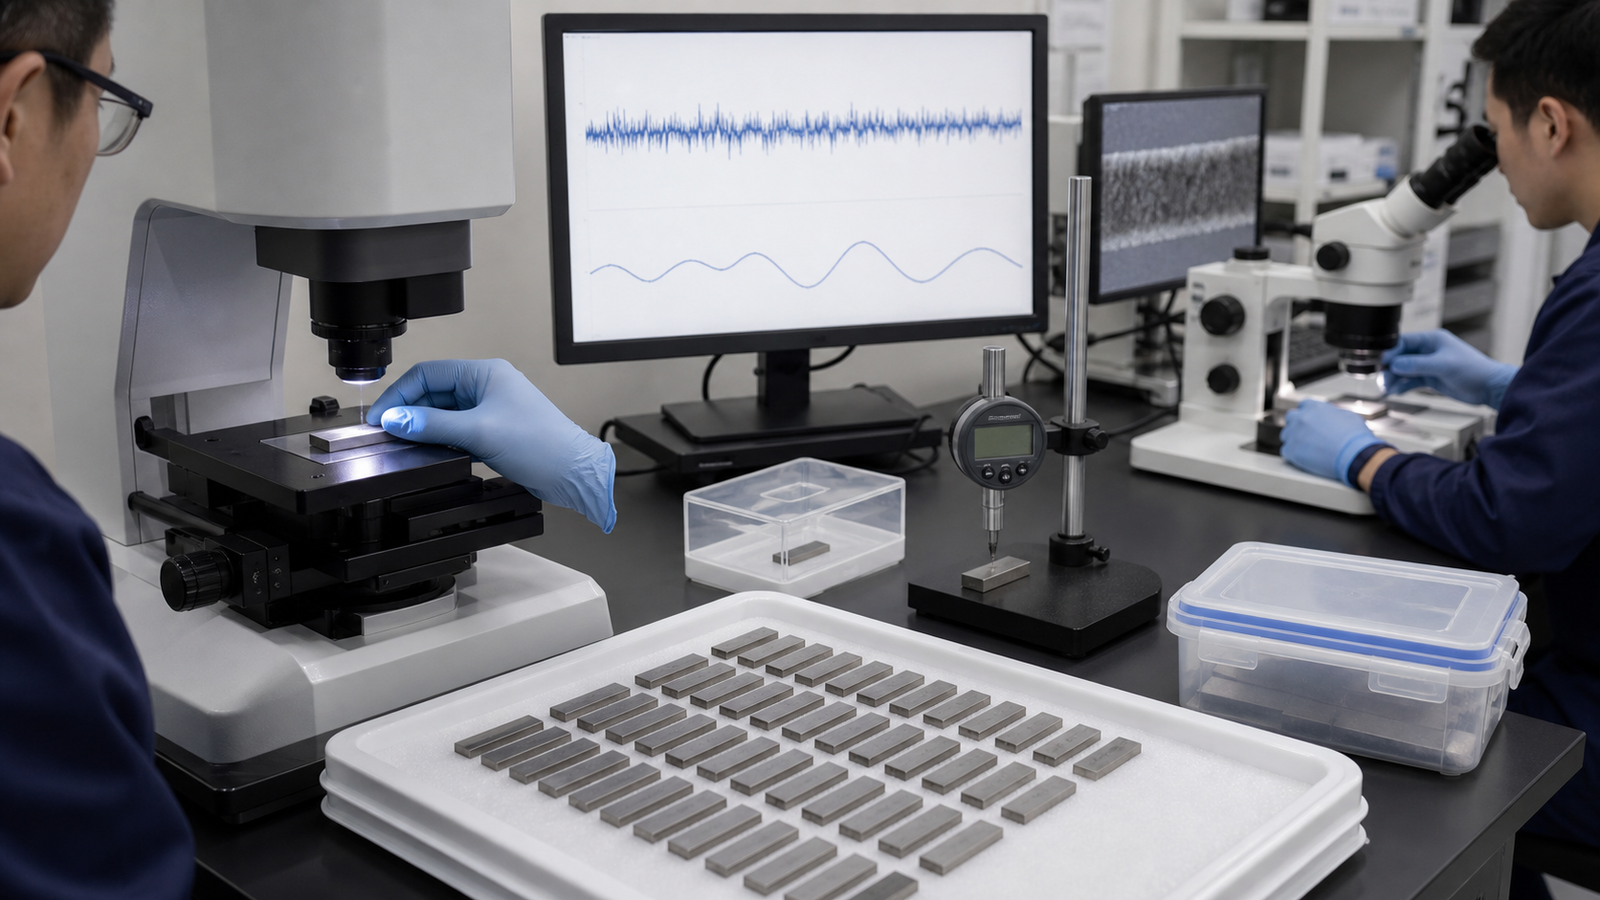
Sonsuz elmas tel testere mi, yoksa elmas çok telli testere mi?
Bir sonsuz elmas tel testere ürün geliştirme, yüksek değerli kesimler, karma geometriler, prototipler ve daha küçük üretim partileri için uygundur. A masaüstü tipi sonsuz döngülü elmas tel testere Fikstür, tel aralığı ve çalışma alanı uygun olduğunda kuponlar ve küçük segmentler hazırlayabilir. En önemli özelliği esnekliği ve gözlemlenebilir tek kesim davranışıdır.
A elmas çok telli testere İstikrarlı seri üretimde paralel kesimler yapar ve işleme adımlarını azaltır. Soğutma sıvısı dağılımı, şerit gerginliği, aralık, eğrilik, düzlük ve boşaltma işlemleri, parti verimini etkiler. Ölçeklendirme işlemi, ancak tek kesim süreci ve tolerans birikimi tam olarak anlaşıldıktan sonra yapılmalıdır.
| Karar faktörü | Sonsuz / masaüstü sonsuz döngüsü | Elmaslı çok telli |
|---|---|---|
| Temel amaç | Esneklik, Ar-Ge, prototipler, özel profiller, kontrollü tekli kesimler | Paralel dilimleme, tekrarlanabilir hacim, dilim başına daha az işlem |
| Geçiş | Genellikle karma parçalar ve fikstürler için daha kolaydır | Geometri ve eğim sabit olduğunda en iyi sonuç alınır |
| Süreç şeffaflığı | Kuvvet, sabitleme ve yüzey mekanizmalarını ayırmak için kullanışlıdır | Web düzeyinde izleme ve tekdüze sıvı dağıtımı gerektirir |
| Başlıca ölçeklendirme riski | Parça başına döngü süresi | Parti genelinde kalınlık, dalgalanma veya tel kopması farklılıklarının çarpılması |
Satın alma ekiplerinin talep etmesi gerekenler
Boyut, güç, nominal doğruluk ve fiyatın ötesinde, her bir performans iddiasının temelini oluşturan malzeme ve geometriyi, ölçüm yöntemini ve sonuçların tek bir kesimi mi yoksa tekrarlanan işlemleri mi kapsadığını sorun.
Yararlı bir fiyat teklifi talebi, blok başına hedeflenen kabul edilen parça sayısı, kesik genişliği tanımı, kalınlık ve paralellik sınırları, maksimum talaş boyutu, dalgalanma filtresi ve sınırı, pürüzlülük ölçüm yöntemi, son işlem payı, kaplama süreci, sıvı kısıtlamaları, beklenen yıllık hacim, üretim geçiş karışımı ve gerekli izlenebilirlik bilgilerini içermelidir. Temsili bir malzeme denemesi ve ham ölçüm verilerini koruyan bir kabul raporu talep edin.
Ewirexon’un manyetik malzeme ve özel kristal dilimleme uygulama, daha geniş elmas tel testere ürün yelpazesi, ve proses parametreleri danışmanlığı NdFeB denemeleri için uygun başlangıç noktalarıdır. Alışılmadık segment profilleri, manyetize edilmiş montajlar veya özel otomasyon içeren projeler için şunlar gerekebilir: özel ekipman geliştirme. Makine formatı, malzeme durumu, kabul yöntemi ve hacim netleştikten sonra seçilmelidir.
Sonuç
NdFeB’ye olan talebin artması, kesme kaybının azaltılması, kabul edilen parça verimi ve son işlem payı, önemli iş göstergeleridir. Bir elmas tel testere, ancak kuvvet, yanal hareket, destek, soğutma sıvısı ve tel ömrü birlikte kontrol edildiğinde bu göstergeleri karşılayabilir.
Periyodik dalgalanma, özellikle teşhis sinyali olarak yararlıdır. Araştırmalar, bunu telin yanal salınımı ve normal kesme kuvveti ile ilişkilendirmektedir; bu nedenle, bu durum tek bir pürüzlülük sonucunun içinde gizlenmemelidir. Benzer şekilde, titreşim etkili kesim genişliğini artırıyorsa veya kenar hasarı daha fazla taşlama gerektiriyorsa, düşük bir nominal kesik genişliği bir başarı sayılmaz.
Güvenilir bir ekipman denemesi için NdFeB kalitesini ve parti numarasını, yönelimini, blok ve segment boyutlarını, kaplama ve manyetizasyon durumunu, boyut ve yüzey sınırlarını, işleme sürecini, soğutma sıvısı kısıtlamalarını ve yıllık üretim hacmini belirtiniz. Bu bilgiler, sayısız ve çok telli seçeneklerin broşürlerdeki teknik özellikler yerine kabul edilmiş malzeme çıktılarına göre değerlendirilmesini sağlar.
Sıkça Sorulan Sorular
Sinterlenmiş NdFeB mıknatıslar için en iyi kesme yöntemi nedir?
Birçok bloktan segmente ve levha dilimleme işlemi için, sabit aşındırıcılı elmas tel testere, kesme yarığı, kesme kuvveti ve geometrik esneklik arasında kullanışlı bir denge sunar. En uygun yöntem, yine de mıknatıs sınıfına, parça boyutuna, kalınlığına, kaplamasına ve manyetizasyon durumuna, son işlem payına ve üretim hacmine bağlıdır.
NdFeB mıknatıs kesimi sırasında neden periyodik dalgalanmalar ortaya çıkar?
Yanal elmas tel hareketi nedeniyle periyodik dalgalanmalar oluşabilir. NdFeB elmas tel kesme üzerine yapılan araştırmalar, test edilen sistemde yanal salınımın ana neden olduğunu ortaya koymuş ve daha büyük dalgalanmaların daha yüksek normal kesme kuvveti ile ilişkili olduğunu göstermiştir. Kılavuzun eksantrikliği, ileri-geri hareket veya dönme frekansları, sabitleme sisteminin dinamiği, ilerleme hızı ve telin durumu incelenmelidir.
NdFeB, manyetize edilmeden önce mi yoksa sonra mı kesilmelidir?
Üretim süreci izin verdiği durumlarda, son manyetizasyon işleminden önce kesim yapılması genellikle tercih edilir. Manyetize edilmiş parçalar, kalıntıları ve ferromanyetik nesneleri çeker ve bu da ek temizlik, sabitleme ve güvenlik sorunlarına yol açar. Manyetize edilmiş bir montaj parçasının kesilmesi, uygulamaya özgü bir inceleme gerektirir.
Elmas tel testere, NdFeB malzemesindeki kaybı nasıl azaltır?
İnce bir elmas tel, dar bir kesme izi oluşturabilir; ancak gerçek malzeme kaybı, aşındırıcı toz kabuğu, telin sapması, yanal titreşim ve son işlem payını da içerir. Bu nedenle, kesme izi kaybının azaltılması için istikrarlı izleme, kontrollü kuvvet, uygun tel ömrü ve aşırı taşlama gerektirmeyen kenar kalitesi gereklidir.
Manyetik malzemelerin kesilmesinde elmaslı çok telli testere ne zaman kullanılmalıdır?
Kararlı bir geometriye sahip çok sayıda paralel kesitin elde edilmesi gerektiğinde ve tek kesim işlemi zaten uygulanabilir durumdaysa, elmas çok telli testere uygun bir seçenektir. Üretime geçmeden önce, temsili bloklar üzerinde tel ağı gerginliğini, soğutma sıvısının homojenliğini, adım aralığını, yük boşaltmayı, kalınlık dağılımını ve kopma durumuna verilen tepkiyi doğrulayın.
Teknik kaynaklar
- Uluslararası Enerji Ajansı: Nadir Toprak Elementleri – Özet Rapor (2026)
- NdFeB Mıknatısın Elmas Tel Kesimi Üzerine Deneysel ve Teorik Araştırmalar
- Elmas tel aşınması dikkate alınarak kesim sonrası hassas NdFeB mıknatısın yüzey özellikleri
- Elmas Tel Testere ile NdFeB Mıknatıs Kesiminde Proses Parametreleri Analizi
Editör notu: Bu makale, yapay zeka destekli araştırma ve İngilizce düzenleme süreçleri sonucunda hazırlanmıştır. Teknik açıklamalar, alıntılanan birincil kaynaklar ve Ewirexon’un yayınladığı uygulama bilgileri ile karşılaştırılarak kontrol edilmiştir. Şekiller, yapay zeka tarafından üretilmiş kavramsal görsellerdir; müşteri süreç fotoğrafları veya ölçülmüş test sonuçları değildir. Süreç değerleri ve yöntem seçimi, temsili malzeme kullanılarak doğrulanmalıdır.
