










半導体工場において、切断システムの選定は、カタログを見て決めるものではなく、プロセスに基づいて決定されるものです。適切な装置とは、定義されたSiCブランクを、結晶の価値を保護し、切断損失を抑制し、エッジおよび表面の要件を満たしつつ、工場の生産ルートに適合させながら、使用可能なウェーハに変換できるものでなければなりません。 小規模な研究施設では、サンプルへの柔軟なアクセスが求められる場合があり、一方、大量生産ラインでは、安定したワイヤーウェブと予測可能な生産量が求められる場合があります。どちらの場合もダイヤモンドワイヤー技術を利用できますが、優先すべき要件は異なります。.
本ガイドでは、実現可能性調査から生産計画へと移行する方法、エンドレスダイヤモンドワイヤーソーが技術的に優れた選択肢となる場合、ダイヤモンドマルチワイヤーソーの複雑さが正当化される場合、および調達チームが見積依頼書を発行する前に回答すべき質問について解説します。 SiCを主な例として挙げますが、この枠組みはサファイア、セラミックス、石英、グラファイト、その他の硬質で脆い材料にも同様に適用されます。.

機械名ではなく、製造工程から始めましょう
サプライヤーを比較する前に、全工程を整理しておきましょう。具体的には、結晶またはインゴットの調製、配向、スライス、洗浄、検査、エッジ処理、ラッピング、研磨、エピタキシー、そしてデバイス製造です。どの工程で材料費が最も高くなるか、どの工程で損傷が潜在的な欠陥となり得るか、そしてどの測定項目が製品出荷の可否を決定するかを特定してください。 機械上では高速に見えるソーでも、余分な研磨余地を生じさせたり、洗浄を困難にしたりする場合は、生産性が低下する可能性があります。.
ソーを定義する前に、完成時のウェーハの仕様を定義してください。直径、厚さ、TTV、平坦度、反り、歪み、エッジプロファイル、許容チッピング、粗さ、表面下損傷の判定方法、および清浄度を記録してください。 ウェーハ以外の部品については、プロファイル、最小半径、基準面、および後で除去可能な材料量を記録してください。これらの詳細情報に基づいて、有効な切断幅の目標値と必要な加工範囲が決定されます。.
SiCにおいて研究開発段階が重要な理由
SiCは、強い共有結合を持ち、結晶方位に依存した破断特性を示す、硬くて脆い材料です。小さな試験片で成功したプロセスが、フルサイズのブールにそのまま適用できるとは限りません。なぜなら、接触長、熱除去、破片の排出、およびワイヤのたわみは、すべてスケールの変化に伴って変化するからです。 したがって、研究開発段階での切断においては、単に外観の美しい試料を作るだけでなく、トレーサビリティのあるプロセスモデルを構築すべきである。.
対象となるサプライチェーンから代表的な材料を使用すること。ポリタイプ、配向、成長条件、ロット、目視による欠陥、および入荷時の表面状態を記録すること。 試験の開始点およびブレークスルーは、定常状態の切断とは別に行います。複数の位置で切断幅を測定し、エッジチップ、うねり、粗さ、および表面下の損傷について検査用サンプルを採取・保管してください。質問事項と測定項目が事前に定義されていれば、短時間の試験であっても厳密な評価が可能です。.
エンドレスダイヤモンドワイヤーソーが適している場合
柔軟な形状と迅速な学習
エンドレス型ダイヤモンドワイヤーソーは連続ループ方式を採用しているため、試料の繰り返し切断やプロセス開発に便利です。エンジニアは、大量のワイヤーウェブを用意することなく、さまざまな結晶方位、ブランクサイズ、支持方法、切断経路を試験することができます。この柔軟性は、材料の供給が限られている場合や、最終的な形状がまだ変更される可能性がある場合に特に有用です。.
低ストレスで、用途に特化した切削加工
エンドレスシステムは、低荷重でのスライス加工、細幅のプロファイル、不規則な形状のワークピース、およびプロセスエンジニアが加工の進行状況を観察する必要がある1個ずつ順次加工に適しています。 制御ループを、特注の治具や送りプロファイルと組み合わせることができます。その結果、SiC、サファイア、工業用セラミックス、光学材料などに対しては、時期尚早に選定された量産機よりも、より有用なエンジニアリングプラットフォームとなることがよくあります。.
認定およびパイロットバッチ
試作段階において、エンドレス方式は研究開発と本格的な量産ラインとの間に、体系的な架け橋を築く役割を果たします。需要がまだ拡大しつつある段階で、工場はワイヤーの寿命、冷却液の管理、洗浄および検査のルーチンを確立することができます。また、将来的なマルチワイヤーシステムの導入準備が整っているかどうかを評価するための基準プロセスとしても機能します。.
「エンドレス」は「実験室専用」という意味ではありません。 生産量が中程度の場合、切断経路が変化する場合、あるいは柔軟性の価値が並列切断のメリットを上回る場合、高精度のエンドレスダイヤモンドワイヤーソーは生産ツールとなり得ます。「デスクトップ」や「エンドレス」という言葉ではなく、1シフトあたりの合格部品数、総材料ロスの量、および段取り替え時間によってその価値を判断してください。“
ダイヤモンド製マルチワイヤーソーが、その複雑さを正当化する時
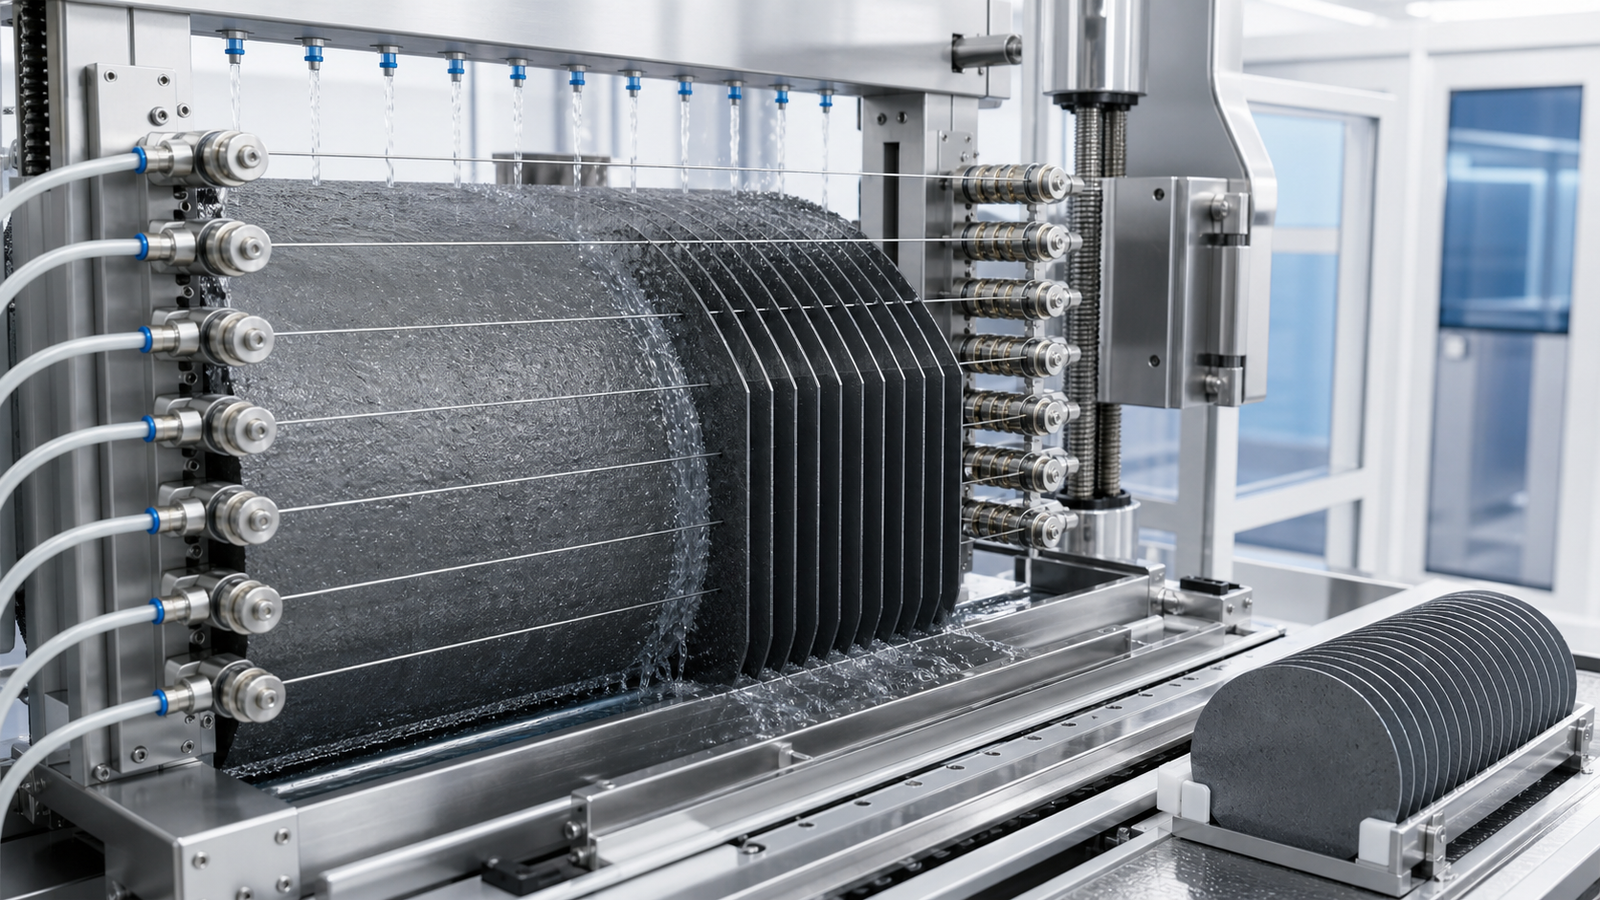
ダイヤモンドマルチワイヤーソーは、1回のセットアップで複数の平行な切断を行います。その最大の利点はスループットにあります。この装置は、準備済みのSiCブランクを、スライスごとに位置決めサイクル全体を繰り返すことなく、ウェハーの積層体へと加工することができます。これにより、ハンドリング作業を削減できるほか、形状やレシピが安定している場合には、サイクルタイムをより予測しやすくなります。.
同じワイヤーウェブには、複数のリスクが密接に関連しています。スパン全体で張力が均一でなければならず、ワイヤーの間隔は一定に保たれ、切削液はすべての切削箇所に確実に到達する必要があります。局所的な位置合わせや治具の問題は、一度に複数のウェーハに影響を及ぼす可能性があります。ウェブ全体にわたる研磨材の状態にばらつきがあると、後工程で修正が困難な厚みのばらつきや表面パターンが生じる恐れがあります。.
そのため、多ワイヤ装置では、実績のあるシングルカットプロセスを採用すべきです。工程を量産化する前に、材料、ワイヤエンベロープ、送り速度のバランス、張力範囲、クーラント、および出口サポートについて適格性を確認してください。その後、ウェブ全体にわたってウェーハ間の均一性を検証してください。この際、中心部とは機械的条件が異なる可能性がある最外周のワイヤについても含める必要があります。.
カーフロスとは、加工能力を示す指標の一つです
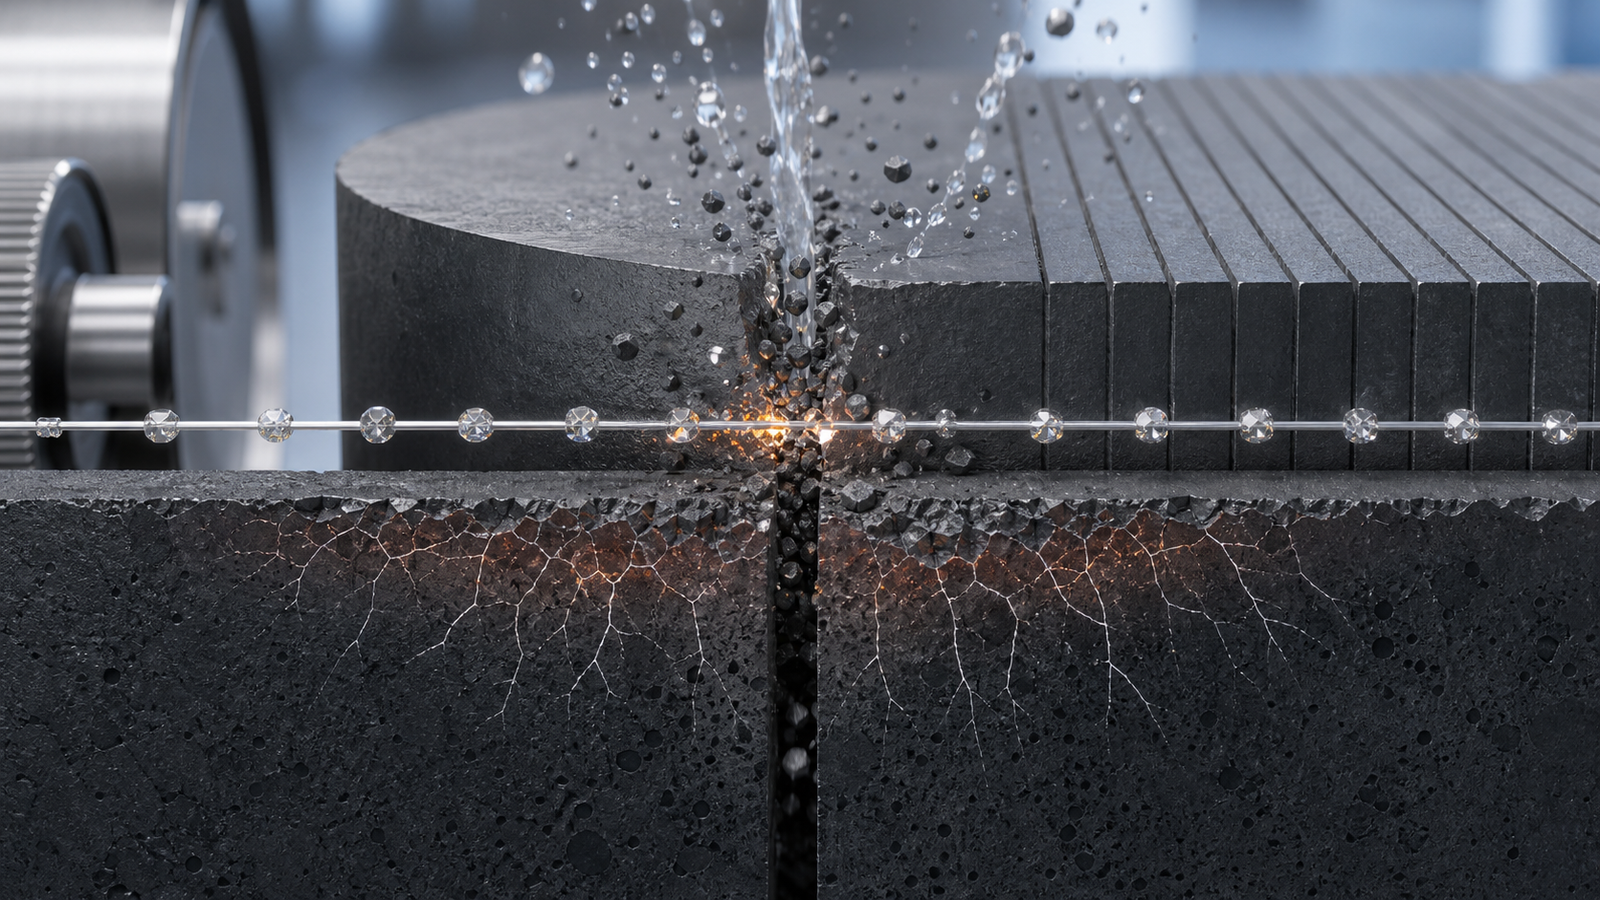
購入者は、サイクルタイムだけで切断システムを比較することがあります。SiCの場合、より有用な指標は、合格ウェーハ1枚あたりの回収材料量です。有効切断幅には、ワイヤの包絡線、ダイヤモンドの突出部、横方向の移動、および破断による損傷が含まれます。また、材料費の総額には、ラッピングや研磨用に確保された余剰材料も含まれます。.
2つの工程が同じ公称ウェーハ厚さを生み出すものの、一方の工程では各切断ごとに数十マイクロメートルが追加されると仮定します。 長いインゴット全体で見ると、その差によってウェハー1枚分が失われたり、端部の不完全な切れ端が発生する頻度が増えたりする可能性があります。したがって、送り速度がわずかに遅いプロセスであっても、切込み幅、エッジ不良、仕上げ余裕を同時に削減できるのであれば、経済的に優れていると言えます。.
サプライヤーには、ワイヤの芯径だけでなく、実際に測定された有効カーフの値を報告するよう依頼してください。入口、中間、出口の各値、測定方法、およびカーフとTTVの関係についても明記するよう求めます。また、生産工程においてワイヤの摩耗が結果にどのような影響を与えるかについても確認してください。たとえ最初のウェーハが仕様を満たしていても、カーフのドリフトは歩留まりの問題となります。.
現在の市場動向が設備選定に与える影響
SiCの需要は、いくつかの急成長市場と密接に関連しています。米国エネルギー省は、SiCパワーデバイスを、EV用インバーター、車載充電器、DC-DCコンバーターにとって重要な部品であると位置付けています。 また、IEAの「エネルギーとAI」に関する分析では、AIデータセンターの拡大に伴い、電力効率と供給能力がなぜ重要になるのかが示されている。こうした動向は、ウェハーサプライヤーに対し、歩留まりの向上と生産量の拡大を求める圧力を強める一方で、プロセスの不安定さがもたらすコストも増大させている。.
AIアクセラレータの製造においては、もう1つ考慮すべき点があります。それは、高度なパッケージや高出力システムには、一貫した熱的・電気的性能が求められるということです。SiCはAIプロセッサ内部のロジックウェハーではありませんが、SiCベースの電力変換および熱管理インフラは、高度なコンピューティングが消費するエネルギーの供給と管理に貢献しています。 したがって、調達チームは、切断装置を単なる単独の機械購入としてではなく、強靭なパワーエレクトロニクス・サプライチェーンの一部として評価すべきである。.
新エネルギー車は、生産量の増加とコスト圧力の両方を同時にもたらします。パワーモジュールサプライヤーにとっては、より高いスループットが求められる一方で、EVの信頼性プログラムにおいては、隠れた亀裂の発生や制御不能なエッジ損傷は許容されません。これに対する適切な対応策は、文書化されたプロセスウィンドウ、堅牢な検査体制、そして量産規模でそのウィンドウを維持できる機械アーキテクチャです。.
実用的な機器選定スコアカード
| 意思決定領域 | 工学に関する質問 | 提出を求める証拠 |
|---|---|---|
| 材料と形状 | この機械は、ブランク全体、向き、および排出条件をすべて対応できますか? | 代表的な試験報告書、治具図面、および加工範囲の限界値 |
| 切り込み損失の低減 | 「実効切削幅」とは何ですか?また、摩耗に伴いどのように変化するのでしょうか? | 切削溝マップ、ワイヤ仕様、摩耗データ、および下流工程の素材比較 |
| 品質 | TTV、平坦度、欠け、うねり、および内部欠陥は、どのように確認されるのでしょうか? | 測定計画、サンプルデータ、および検査の再現性 |
| スループット | そのサイクル時間には、装填、洗浄、ワイヤーの交換、および検査が含まれていますか? | 1シフトあたりの受入ウェーハ数(切断時間だけでなく) |
| プロセス制御 | このレシピでは、張力、送り量、ワイヤ速度、負荷、およびクーラントの状態を記録できますか? | データのエクスポート、アラーム、トレーサビリティ、および変更管理ワークフロー |
| スケールアップのリスク | 無限のシングルカットからワイヤーウェブに移行すると、どのような変化が生じるのでしょうか? | 多線式認定計画、均一性データ、およびサービス対応 |
試用版から本番環境への推奨手順
- プロセスファイルを作成してください。. 材質、形状、出力公差、エッジ基準、表面目標値、体積、および後工程の仕上げを含める。.
- エンドレスワイヤーの実現可能性調査を実施する。. 安定したシングルカットの窓を設定し、切り口幅、損傷、および許容出力を測定する。.
- 現実的な変動の範囲にわたって繰り返す。. 代表的なロットを使用し、治具を再セットアップして、ワイヤーおよびクーラントの状態を記録してください。.
- 経済モデルを構築する。. 回収された材料、研磨余裕、ワイヤーの消費量、人件費、洗浄および検査能力を比較してください。.
- 本番環境のアーキテクチャをテストする。. 生産量が許すのであれば、同じ測定ロジックに基づき、ワイヤーとウェブの均一性に関する包括的な調査を実施して、ダイヤモンド製マルチワイヤーソーを検証してください。.
- 凍結防止の制限値。. 本番環境へのリリース前に、アラーム、予防保全、配線変更の基準、および対応計画を定義してください。.
Ewirexonのポートフォリオには、 エンドレス・ダイヤモンドワイヤーソー, a ダイヤモンド多線式ソー また、SiCや化合物半導体向けのアプリケーションサポートも提供しています。これらの製品カテゴリーは有用な出発点となりますが、最終的な選定については、工場独自の材料基準および受入基準に基づいて確認する必要があります。サンプル試験、パラメータに関するコンサルティング、治具の設計、および切断後の検査をサポートできるサプライヤーを選定することで、発注から認定ウェーハの入手までの間のリスクを低減することができます。.
よくある質問
ダイヤモンド製マルチワイヤーソーは、常に作業が速いのでしょうか?
ブランク、ワイヤウェブ、およびプロセスが安定している場合、ウェーハ1枚あたりの取り扱い回数を減らし、スループットを向上させることができます。その一方で、セットアップ、位置合わせ、洗浄、および検査の要件はより複雑です。同時切断数だけでなく、1シフトあたりの合格ウェーハ数や総材料費を比較検討してください。.
研究開発チームは、まずエンドレスダイヤモンドワイヤーソーを購入すべきでしょうか?
確かに、材料や形状、あるいはレシピがまだ変更されている段階では、その通りです。エンドレスシステムは、柔軟なシングルカット加工を可能にし、妥当なプロセスウィンドウの確立を支援します。そうすることで、真のリスクをより深く理解した上で、マルチワイヤーシステムの評価を行うことが可能になります。.
購入者は、各サプライヤーが提示する切断幅の仕様をどのように比較しているのでしょうか?
同一の材料ロット、スライス厚さ、測定方法、および後工程の余裕量を使用してください。複数の箇所で実効切込み幅を指定し、エッジ損傷、TTV、および合格品の歩留まりを含めてください。公称ワイヤ径は、測定された工程データの代わりにはなりません。.
硬くて脆い材料の切削は、金属の切削とどのような点が異なるのでしょうか?
硬くて脆い材料の切削は、大規模な塑性変形ではなく、制御された破断によって行われます。亀裂の深さ、支持条件、振動、切削工具と被削材の接触状態、および冷却剤の供給状況は、結果に大きな影響を与えます。わずかな変化でも切りくずの発生や目に見えない損傷を引き起こす可能性があるため、工程の適格性評価が不可欠です。.
見積依頼書には何を記載すべきでしょうか?
ブランク寸法、材料のグレードおよび配向、目標ウェーハ厚さ、TTVおよび平坦度、許容チップ数、表面要件、年間生産量、冷却液に関する制約、必要なデータのトレーサビリティ、下流工程、および試切削用の代表サンプルをご提示ください。.
編集部注: これらの図は、プロセスの関係性を説明するためにAIによって生成された概念図であり、顧客が撮影した写真や測定された試験結果ではありません。実際の機械構成、ワイヤの選定、およびパラメータについては、代表的な材料および購入者の品質管理システムを用いて検証を行う必要があります。.
